Hvad er CNC Plasma Cutter, og hvordan virker det?
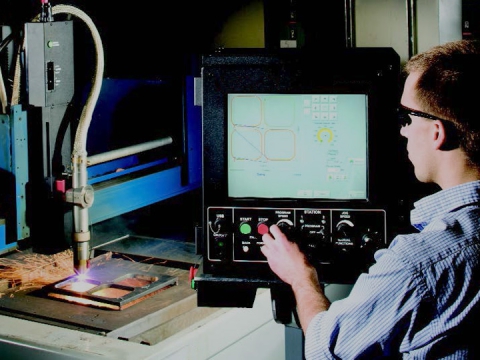
Kombinationen af plasma cutter og CNC controller kaldes CNC plasma skæremaskine. CNC-plasmaskæreren kombinerer et enkelt og brugervenligt CNC-system til at ionisere den højhastighedsluftstrøm, der udstødes fra dysen ved høj temperatur, for at danne elektriske ledere. Når strømmen går igennem, danner lederen en højtemperatur plasmabue, og varmen fra lysbuen får metallet ved arbejdsemnets indsnit til at smelte lokalt (og fordampe), og det smeltede metal fjernes ved kraften af høj -hastighed plasma luftstrøm for at danne en behandlingsmetode for snittet. Den aflange og stabile plasmabue dannet af ringformet gasstrømsteknologi sikrer jævn og økonomisk skæring af ethvert ledende metal.
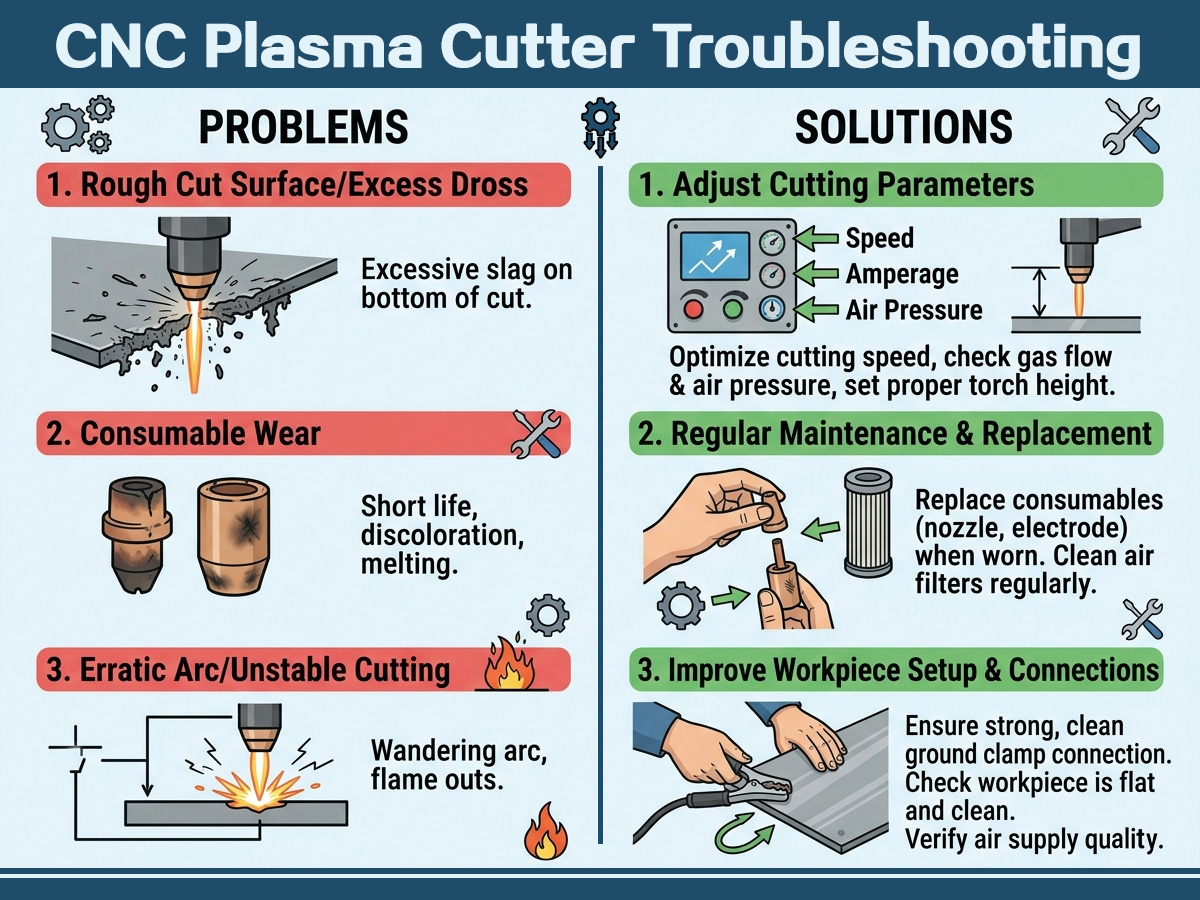
Problemer og løsninger
I processen med at betjene CNC plasmaskærermaskinen vil du støde på forskellige fejl. Over for problemer bør operatøren først bevare roen, analysere årsagerne til fejlene kombineret med symptomerne på problemerne og finde løsninger til fejlfinding.
Arbejdslufttrykket er for lavt.
Når plasmaskæreren arbejder, hvis arbejdslufttrykket er meget lavere end det lufttryk, der kræves i manualen, betyder det, at udstødningshastigheden af plasmabuen er svækket, og indgangsluftstrømmen er mindre end den krævede værdi. På dette tidspunkt kan der ikke dannes en højenergi-, højhastighedsplasmabue. Som følge heraf er snittets kvalitet dårlig, snittet er ikke penetreret, og snittet akkumuleres. Årsagerne til utilstrækkeligt lufttryk er: utilstrækkelig lufttilførsel fra luftkompressoren. Trykreguleringen af kutterens luftreguleringsventil er for lav, der er olieforurening i magnetventilen, og luftvejen er ikke glat. Derfor er det nødvendigt at kontrollere fra disse aspekter en efter en og finde problemer og forbedre dem i tide.
Arbejdslufttrykket er for højt.
Hvis indgangslufttrykket er for højt, efter at plasmabuen er dannet, vil den overdrevne luftstrøm blæse den koncentrerede lysbuesøjle væk, sprede lysbuesøjlens energi og svække plasmabuens skærestyrke. Hovedårsagerne er: forkert justering af indgangsluften, overdreven justering af luftfilterets trykreduktionsventil eller svigt af luftfilterets trykreduktionsventil.
Forkert montering af sliddele såsom elektrodedyser.
Elektrodedysen er gevindskåret og skal skrues på plads. Forkert installation af dysen, såsom at skruegevindet ikke er strammet, og hvirvelstrømsringen ikke er installeret korrekt, vil det forårsage ustabil skæring og beskadigelse af sliddelene for hurtigt.
Input AC-spænding er for lav.
Før idriftsættelse og brug skal du kontrollere, om strømnettet, der er tilsluttet plasmaskæremaskinen, har tilstrækkelig bæreevne, og om netledningens specifikationer opfylder kravene. Plasmaskæremaskinens installationssted skal være langt væk fra stort elektrisk udstyr og steder med hyppig elektrisk interferens.
Dårlig kontakt mellem jordledning og emne.
Jording er en vigtig forberedelse før skæring. Hvis der ikke anvendes et specielt jordingsværktøj, er der isolering på overfladen af emnet, og langvarig brug af jordledningen med alvorlig ældning vil medføre dårlig kontakt mellem jordledningen og emnet.
Skærehastighed og vertikalitet af brændergreb.
Skærehastigheden skal være hurtig eller langsom, afhængigt af forskellige materialer og tykkelser, og den aktuelle størrelse skal være konsistent. For hurtigt eller for langsomt vil forårsage ujævn skæreflade og slagger på over- og underkant. Derudover holdes skærebrænderen ikke lodret, og den sprøjtede plasmabue sprøjtes også skråt, hvilket også vil bevirke, at skærefladen får en hældning.
Fejlfinding
| Problemer | Årsag til problem | Solutions |
| Tænd for værtens "strømafbryder", strømlampen lyser ikke | 1. "Power Indicator"-lampen er brudt | erstatte |
| 2. 2A sikring er dårlig | erstatte | |
| 3. ingen indgangs 3-faset 380V spænding | overhaling | |
| 4. indgang 380V 3-faset spændingsfasetab. "Manglende faseindikator" lys | Brug multimeter til at måle 3-faset spænding skal opfylde kravene | |
| 5. strøm og så videre | erstatte | |
| 6. dårligt kontrolpanel eller vært | overhaling | |
| Efter indgangs 3-faset strøm er tændt, tænder ventilatoren ikke, men "Power Indicator" lyset er tændt | 1. input 3-faset effektfasetab | Byggematerialetilgang med tabellen 1.4 |
| 2. blæserbladene sidder fast af fremmedlegemer | Fjern fremmedlegeme | |
| 3. blæserens strømstik løs | Indsæt igen | |
| 4. Ventilatorledning af | overhaling | |
| 5. blæseren er beskadiget | Udskift eller eftersyn | |
| Tænd for den 3-fasede indgangsstrøm, strømindikatorlyset, ventilatorrotationen er normal, men åbn "testgas"-kontakten, brænderens dyse uden luftstrøm | 1. ingen input trykluft | Vedligeholdelse af gasforsyning og gasledning |
| 2. værtens bagside "luftfiltertrykregulator" ubalance, trykmåler viser nul. "Undertryk" indikerer rødt lys | Juster trykket igen. Metode: Drej håndhjulet "luftfiltertrykreducer" med uret for at øge, ellers reducere. | |
| 3. "testgas" dårligt lys | erstatte | |
| 4. værtens elektromagnetiske ventil er dårlig | Eftersyn eller udskift | |
| 5. gasrørledning utætheder eller kortslutning | overhaling | |
| Tænd for "testgas"-kontakten, dysen har luftstrøm, når lukningen af "cut"-lyset lukkede brænderkontakten, men hverken luftstråle eller værtsprogramhandling | 1. brænderafbryder brudt eller brudt kontaktledning | Udskift eller eftersyn |
| 2. "cut"-kontakten er dårlig | erstatte | |
| 3. beskadigelse af værtens styrekredsløb | overhaling | |
| 4. Værtskontroltransformatoren eller relaterede ledninger eller komponenter er beskadiget | overhaling | |
| 5. værten på grund af manglende tryk over temperatur og andre årsager i beskyttelsen nedetid | Indtil lufttrykket vendte tilbage til det normale, eller værtstemperaturen vendte tilbage til normal efter normaliseringen | |
| 6. Vandkølet skærebrænder udstyret med vandkølesystem fungerer ikke korrekt, eller mangel på vand i tanken, hvilket forårsager manglende tryk, så værten er i en beskyttet tilstand | Kontroller og løser, hvis Department of Postevandsforsyningstryk, skal vandtrykket øges | |
| Tænd for brænderkontakten med luftstrøm i dysen, men hverken "op" eller "op" skærer | 1. input 3-faset effektfasetab | overhaling |
| 2. lufttryk mindre end 0.45Mpa | Juster til normal ved metoden beskrevet i tabel 3.2 | |
| 3. indgangsluftstrømmen er for lille | Øg tilførselsluftstrømmen 300L/min | |
| 4. "skær jorden" patronen og arbejdsemnet dårligt ledende eller "skåret jordtråd" ledningsbrud | Klem eller serviceleder igen | |
| 5. skærebrænderdyseelektrode eller andre dele beskadiget | Udskiftning af nye dele | |
| 6. skæremetoden er ikke korrekt | Brænderdysen skal placeres på startpunktet for arbejdsemnets skæring, før du tænder for brænderkontakten | |
| 7. skærebrænderkabel åbent kredsløb | Brug multimeteret R * 10 filen til at måle vejen mellem den ledende del af værtens "output interface" og brænderelektroden, ellers er overfladekablet knækket | |
| 8. værten "FD" gnistgab for stor eller kortslutning | Re-juster wolfram stang gap er ca 0.5mm-0.8mm, hvis Institut for wolfram stang struktur, tilføjer de 2 huller lig med 0.5mm-0.8mm | |
| 9. værtsdelen af ledningen eller komponentbeskadigelse, såsom trykregulator | overhaling | |
| 10, værten kontrol bord lidelser eller skader | Eftersyn eller udskift | |
| 11. fakkelskade | Brug et multimeter R * 10K filskærebrænderelektrodeholder, og den udvendige gevind M32 eller M35 modstandsværdi skal være tæt på ∽ til hundredvis af K, hvis modstanden er for lille (såsom et par Ka få Ω) indikerer skade eller fugt, bør Efter vask og tørring målinger, for at bekræfte skaden bør udskiftes | |
| Kontakt kan skæres, men ikke-kontakt kan ikke skæres, eksperimentet ikke-overførende lysbue ikke-gnistgivende dyse | 1.15A sikring sikring åbent kredsløb | erstatte |
| 2. "luftfiltertrykreducer" angiver, at værdien er for høj | Juster efter metoden vist i tabel 3.2 | |
| 3. Brænderelektrodemundstykke eller andre dele beskadiget | erstatte | |
| 4. Skærebrænder fugtig, trykluft fugtindhold er for stort | Brænderen tørres, og trykluften tørres og derefter ind i maskinen | |
| 5. "pilot arc interface" for at skære ledningen mellem brænderen åben | Brug multimeteret R * 10 filen til at måle "pilotbue interface" terminalen og metalbrænderens skærebrænder skal passere | |
| 6. beskadigelse af skærebrænderen | Inspektionsmetoden er den samme som denne tabel 5.11 | |
| Afbryder til valg af skæretykkelse placeret i en fil kan skæres, men den anden fil virker ikke | 1. skære tyk kontakt eller ledning valg dårlig | erstatte |
| 2. en af værts AC kontaktor CJ1 eller CJ2 dårlig | Udskift eller reparer | |
| 3. ensretter hovedtransformator B1 dårlig eller relateret ledning åbent kredsløb | service | |
| Elektrisk lysbue ustabil på arbejde | 1. trykket er for lavt eller for højt | Efterjustering, metode se tabel 3.2 |
| 2. skærebrænderdyse eller elektrodebrænding | erstatte | |
| 3. AC-indgangsspændingen er for lav | Juster input AC spænding | |
| 4. "skære jorden" og dårligt arbejde mellem de ledende | Tilsluttet korrekt | |
| 5. skæring bevæger sig langsomt | Juster bevægelseshastigheden | |
| 6. gnistgeneratoren kan ikke automatisk bryde lysbuen | Normal, skal du åbne fakkelkontakten gnistgenerator afladning tid bør være 0.5-1S, og derefter automatisk stoppe, ellers, at styre printkort lidelser; kontrolkredsløb eller komponentfejl, bør efterses | |
| 7. de relevante komponenter i værten fungerer ikke korrekt | overhaling | |
| Plasmaskæringstykkelse op til nominelle indikatorer | 1. indgangs 3-faset spænding op til 380V | Juster indgangsspændingen |
| 2. indgangseffektkapaciteten er for lille skæretrykfaldet for meget | Bør øge inputkapaciteten | |
| 3. indtast tryklufttrykket er for lavt eller for højt | Juster til 0.4Mpa, metoden se tabel 3.2 | |
| 4. Indtast trykluftstrømmen er for lille, arbejdstrykmåler viser værdien faldet fra normal til ca. 0.3Mpa, stop med at arbejde sluk for strømafbryderen, trykket tilbage til normalt med det samme | Plus input komprimeret luft flow til 300L / min; hvis systemet er baseret på, at rørhullet er for lille, skal det være større end φ8mm borehul i rørledningen | |
| 5. "valg af skæretykkelse" skift det valgte gear uhensigtsmæssigt | Byt til "opskalere" | |
| 6. skærehastighed for høj | Sænk skærehastigheden | |
| 7. arbejdsmaterialet stemmer ikke overens med tabel 2 | Justeringsparametre | |
| 8. dysehullet er brændt | Juster den nye dyse | |
| 9. elektroden er blevet brændt | erstatte | |
| 10. dysemodellen er forkert | Juster den korrekte type dyse | |
| 11. luftsystem eller skærebrænderkabel beskadigede lækage, så blev dyseåbningens flow betydeligt reduceret | Reparer eller udskift | |
| Skær materiale skævhed | 1. dyseelektroden er beskadiget | erstatte |
| 2. dyseelektrodens monteringsposition er forskellig akse | Geninstaller korrekt | |
| 3. skære for hurtigt | Passende sænkning | |
| 4. dyseaksen og emneplanet er ikke lodret | Juster og løs | |
| Skæring for bred, dårlig kvalitet snit | 1. skærehastigheden er for langsom | Juster hastigheden |
| 2. dysen, elektroden er brændt | Opdateret | |
| 3. arbejdsmaterialet, tykkelsen og "cut thick choice"-kontaktpositionen stemmer ikke overens | Justering | |
| 4. dysemodellen er ikke korrekt, hullet er for stort | Udskift den korrekte type dyse | |
| Plasma skærebrænder brænder ud | 1. metaltrykhætten er ikke komprimeret | Normalt skal elektrodedysen komprimeres omgående |
| 2. skærebrænderens ledende samlinger løse, knækket kabelluftrør, vandkølet brændergrænsefladelækage | Tjek og løs i tide | |
| 3. skærebrændersamlinger dårlig isolering | Bør sikre, at isoleringen i krydset af god | |
| 4. skærebrænderens keramiske beskyttelsesdæksel er beskadiget, men udskiftes ikke med det samme | Bør straks udskiftes | |
| 5. trykluft i overskydende vand | Rettidig udledning "luftfilter trykreducer" i vandet, hvis trykluftens fugtindhold | |
| 6. boot skæring, skærebrænder model forkert | Parallel skæring bør vælge vandkølet skærebrænder, luftkølet skærebrænder bæreevne er for lille, kan ikke bruges | |
| 7. elektroden udskiftes ikke efter brænding | Elektrodebrænding skal opdateres omgående | |
| 8. Vandkølet brænders arbejdsvandsystem er ikke normalt, eller omgivelsestemperaturen er for lav, grænsefladelækage | Tjek og løs, og kan ikke arbejde i frysetemperaturmiljøet | |
| Ensretterdioder D1-D6 brænder ofte ud | 1. den nye omvendte diodespænding er for lav | Omvendt spændingsmodstand > 1200V diode skal vælges |
| 2. C101-C103; C104; C106 eller R101; R102 i en eller få beskadiget | erstatte | |
| 3. Ensrettertransformator B1 er beskadiget | Udskift eller reparer | |
| 4. Plasmaskærebrænderen er beskadiget | Fjern brænderen fra hovedenheden med en multimeter R * 10K filmåleelektrode og brænderens udvendige gevind M32 eller M35. modstandsværdien skal være tæt på ∽, hvis den er under tiere K, er blevet beskadiget |
Forsigtighedsregler
Ved brug af en CNC plasmaskærer er skærekvaliteten ustabil, og sliddelene udskiftes ofte. Det viser sig, at brugerens drift ikke er standardiseret nok under drift, og samtidig er han ikke opmærksom nok på nogle detaljer. Opsummerede nogle tips til den daglige brug af CNC plasmaskæremaskiner i håb om at give dig bekvemmelighed:
Skæringen skal starte fra kanten.
Når det er muligt, skal du begynde at skære fra kanten i stedet for at perforere snittet. Brug af kanten som udgangspunkt vil forlænge levetiden af forbrugsstoffet, den korrekte måde er at rette dysen direkte mod kanten af emnet, før plasmabuen startes.
Reducer unødvendig "buedannelse (eller pilotering)" tid.
Både dysen og elektroden forbruges meget hurtigt, når lysbuen startes, og brænderen skal placeres i gåafstand fra skæremetallet før start.
Overbelast ikke dysen.
Overbelastning af dysen (det vil sige overskridelse af dysens driftsstrøm) vil få dysen til at svigte hurtigt. Strømintensiteten skal være 95 % af dysens arbejdsstrøm. For eksempel: strømstyrken for en 100A dyse skal indstilles til 95A.
Brug en rimelig klippeafstand.
I henhold til kravene i instruktionsmanualen er en rimelig klippeafstand vedtaget. Skæreafstanden er afstanden mellem skæredysen og overfladen af emnet. Ved perforering skal du prøve at bruge en afstand, der er dobbelt så stor som den normale skæreafstand eller den maksimale h8, der kan transmitteres af plasmabuen.
Tykkelsen af perforeringen skal være inden for det tilladte område for maskinsystemet.
Skæremaskinen kan ikke gennembore stålpladen, der overstiger arbejdstykkelsen. Den sædvanlige piercing tykkelse er 1/2 af normal skæretykkelse. Prøv at holde lommelygten og forbrugsstofferne rene. Eventuelt snavs på brænderen og forbrugsstofferne vil i høj grad påvirke systemets plasmafunktion. Når du udskifter forbrugsstoffer, skal du lægge dem på en ren flannel, kontrollere brænderens forbindelsesribbe ofte og rengøre elektrodekontaktfladen og dysen med et hydrogenperoxidbaseret rensemiddel.
Problemer og løsninger med CNC-plasmaskærere: 10 ofte stillede spørgsmål
1. Hvorfor producerer min CNC-plasmaskærer for meget slagge på den nederste kant?
Bundslagger skyldes forkert kørehastighed. Langsom skæring skaber bløde slagger; hurtig skæring skaber hårde slagger, der skal slibes. Juster hastigheden i 10% stigninger fra din plasmaskærervejledning skære diagram.
2. Hvad forårsager, at min plasmabrænder mister lysbuen midt i skæringen?
Tab af lysbue skyldes typisk utilstrækkeligt lufttryk, en dårlig jordforbindelse eller forurenet pladeoverflade. Sørg for, at dine klemmekontakter er rene med det rene metal, og at du kontrollerer, at lufttilførslen er ensartet. CNC plasma skærebord.
3. Hvordan forhindrer jeg tynd metalplade i at blive vrid under plasmaskæring?
Brug den laveste strømstyrke for at opnå fuld indtrængning, maksimer bevægelseshastigheden og sekvensér snit for at muliggøre afkøling mellem tilstødende stier. plasmavandsspejl reducerer dramatisk vridning på materiale tyndere end 16 gauge.
4. Hvorfor er mine plasmaskårne huller koniske og urunde?
Lås din THC ved den anbefalede snit h8 for huller under en tomme og reducer kørehastigheden til 60% af perimeterhastighed. Dette lader buens bagkant indhente den, hvilket producerer flere cylindriske huller.
5. Hvor ofte skal jeg udskifte plasmaforbrugsvarer?
Udskift dyser og elektroder, når du bemærker en forstørret åbning, elektrodekraterdannelse, buevandring eller øget slagge. Nye forbrugsmaterialer løser flere skæreproblemer end nogen anden udskiftning. Følg en Vedligeholdelsesplan for plasmaskærere at spore slid.
6. Hvad forårsager inkonsistente skråvinkler på plasmaskårne kanter?
En beskadiget eller slidt dyseåbning forstyrrer buesymmetrien og skaber ujævn vinkel. Hold skæreh8 inden for ±0.010 tommer, og kontroller, at din hvirvelring og skjoldhætte sidder korrekt for ensartet præcision i plasmaskæring.
7. Kan fugt i min trykluft påvirke plasmaskæringskvaliteten?
Ja. Fugt forstyrrer ioniseringen inde i brænderen, hvilket forårsager ustabilitet i lysbuen og hurtigere slid på forbrugsstoffer. Installer en kølet lufttørrer og et koalescensfilter opstrøms for skæreren.
8. Hvorfor dykker min THC brænderen ned i emnet i hjørnerne?
Når maskinen decelererer i hjørner, ændres lysbuespændingen, og THC'en aflæser afstanden forkert. Konfigurer din controller til at deaktivere THC under hastighedsnedbremsninger i henhold til dine ønsker. CNC plasmaskærer betjeningsmanual for anti-dyk indstillinger.
9. Kan jeg bruge en håndholdt plasmabrænder på mit CNC-plasmabord?
Håndbrændere har hakformede dyser, der tilstopper under mekaniseret drift. En maskinbrænder med en flad dyse er afgørende for CNC-brug. Sammenlign håndholdte vs. CNC plasmaskærere før opsætning.
10. Hvor meget koster et CNC-plasmaskæresystem for et lille værksted?
Hobbyklasse 4×4 borde starter omkring $5.000–8,000 USD, mens produktionssystemerne spænder fra $15,000–$50,000+. Budget til forbrugsvarer og CAM-software.