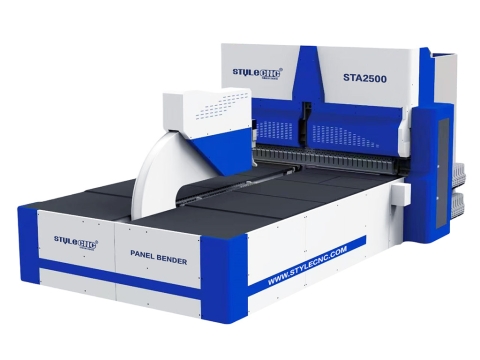
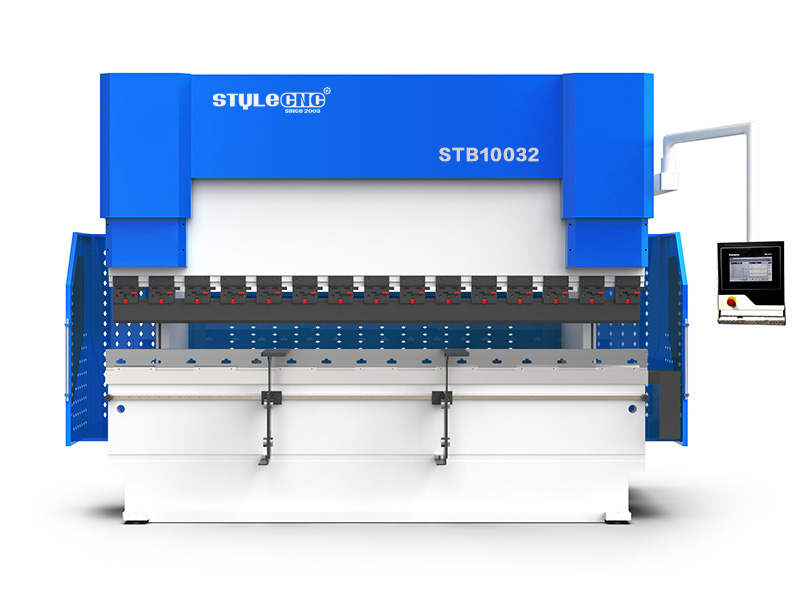
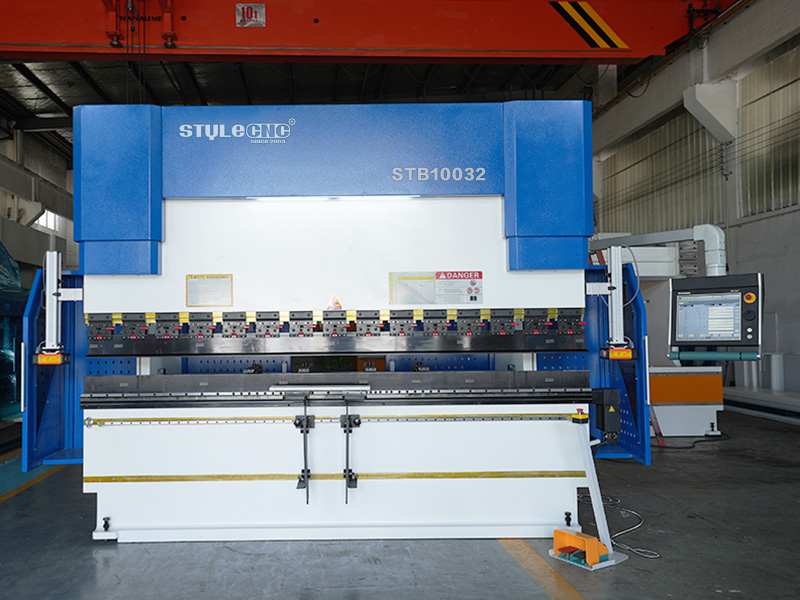
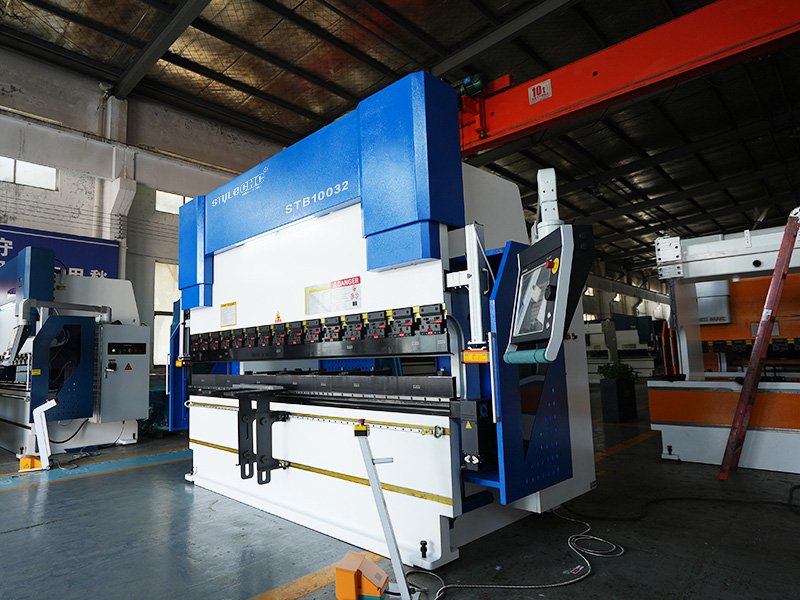
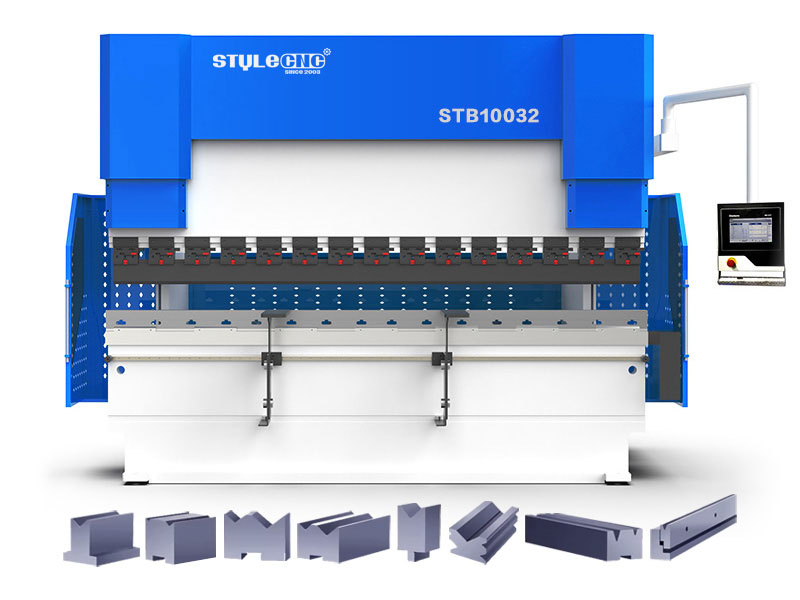
Ankom til den aftalte tid og var godt pakket ind. STB10032 er konstrueret af højstyrkestål, hvilket muliggør stabil bøjning selv under tunge driftsforhold. Dens CNC-controller understøtter smart bøjningssekvensering og realtidsdiagnostik med en brugervenlig touchscreen-grænseflade. Derudover, STYLECNC tilbyder et globalt supportnetværk med fjernfejlfinding og hurtig levering af reservedele. Men som et hydraulisk baseret system, STB10032 kræver et relativt højere niveau af rutinemæssig vedligeholdelse sammenlignet med fuldautomatiske panelbukkemaskiner. Alt i alt er dette en fremragende hydraulisk kantpresse, der tilbyder høj ydeevne til en pris (ca. $22,000), hvilket er mere omkostningseffektivt for voksende butikker end europæiske og amerikanske high-end-mærker.
2026 Bedste CNC-kantpresse til metalbøjning
Stræber du efter at opnå præcise og ensartede vinkler i plademetalfremstilling, uanset om du arbejder med små og komplicerede komponenter eller store strukturelle dele? CNC-bukkere gør alting nemt. Lad os dykke ned i automatiserede bukketeknikker i industriel plademetalfremstilling og vælge din bedste præcisions-CNC-kantpresse til 2026 fra... STYLECNC.
- Mærke - STYLECNC
- Model - STB10032
- Maker - Jinan Style Machinery Co., Ltd.
- Kategori - CNC bukkemaskine
- 360 enheder på lager til salg hver måned
- Opfylder CE-standarder for kvalitet og sikkerhed
- Et års begrænset garanti på hele maskinen (udvidede garantier tilgængelige for større dele)
- 30-dages pengene-tilbage-garanti for dit køb
- Gratis livstids teknisk support til slutbrugere og forhandlere
- Online (PayPal, Alibaba) / Offline (T/T, debet- og kreditkort)
- Global logistik og international forsendelse til hvor som helst
Hvad er en CNC-kantpresse?
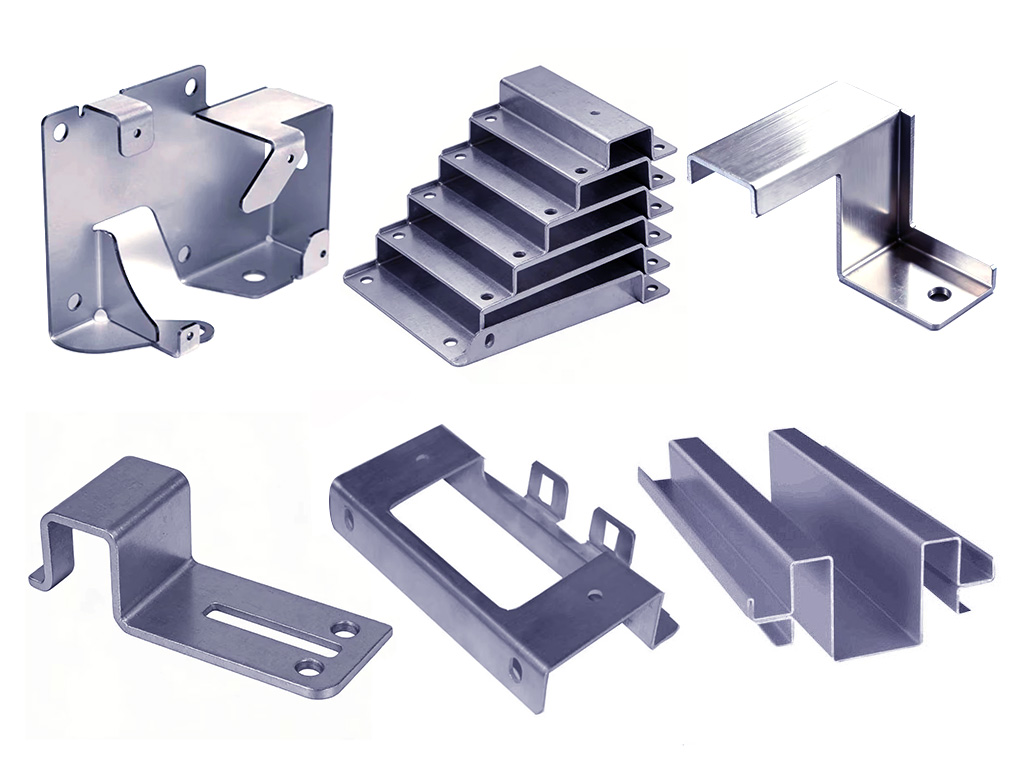
En CNC-kantpresse er en automatisk metalpladebukker, der anvendes i industriel fremstilling, primært til at bukke metalplader til højpræcisionsmetalkomponenter med den ønskede form.
En CNC-kantpresse består af nøglekomponenter, herunder maskinrammen, stemplet, arbejdsbordet og baganslaget. CNC-systemet styrer præcist stemplet (øvre matrice) og baganslaget for automatisk at justere metalpladens positionering for hver efterfølgende bukkeoperation, hvorved menneskelige fejl minimeres og bukninger af høj kvalitet sikres.
Hvordan fungerer en CNC-kantpresse?
En CNC-kantpresse bruger computerstyret CAM-software til at konvertere parametre - såsom emnedimensioner, materialetype og bøjningsvinkler indtastet af operatøren, eller CAD-designfiler importeret direkte - til kommandokoder, der driver bukkerens akser og værktøj til at bevæge sig i forskellige retninger og i forskellige vinkler, hvorved komplekse formningsopgaver udføres, der involverer flere bøjningstrin.
Hvad kan CNC-kantpresser gøre?
Ved at bruge CAD/CAM-software til præcist at beregne bøjningsvinkler og det nødvendige tryk – og ved at stole på den koordinerede handling af en øvre matrice (stempel) og en nedre matrice (matriceblok) – kan en CNC-kantpresse udføre opgaver som foldning, specialformning og formning af forskellige komplekse metalstrukturer ved hjælp af materialer som stål, jern, aluminium, messing og kobber. En CNC-kantpresse fungerer som et ideelt værktøj til at opnå hurtig produktion i store mængder samt bukkeoperationer, der kræver ekstremt høj præcision, hvilket gør den populær til præcisionsformning af kritiske luftfartskomponenter, fremstilling af chassis og skabe til elektronisk udstyr, formning og fremstilling af bildøre, tage og strukturelle dele samt en bred vifte af prototypeapplikationer.
Specifikationer
| Model | STB10032 | STB25041 | STB60060 |
|---|---|---|---|
| Maksimal bøjningskraft | 1000KN | 2500KN | 6000KN |
| Bøjningslængde | 3200mm | 4100mm | 6000mm |
| Bredde mellem kolonner | 2600mm | 3400mm | 4800mm |
| Halsdybde | 400mm | 400mm | 600mm |
| Åben højde | 480mm | 500mm | 670mm |
| Hurtig faldhastighed | 180mm/s | 130mm/s | 90mm/s |
| Arbejdshastighed | 0-10mm/s | 0-8mm/s | 0-7mm / s |
| Returhastighed | 160mm/s | 120mm/s | 90mm/s |
| Hovedmotor effekt | 7.5KW | 18.5KW | 51KW |
| Dimensioner (L × W × H) | 3700 × 1930 × 2630mm | 4700 × 2120 × 2820mm | 6200 × 2700 × 4750mm |
| Maskinevægt 8 (kg) | 8000 | 14800 | 59000 |
| Bøjningstykkelse (Bemærk: Ved en bøjningslængde på 3000mm) | ≤ 3 mm kulstofstål | ≤ 7 mm kulstofstål | ≤ 12mm kulstofstål |
| ≤ 2mm rustfrit stål | ≤ 4.5mm rustfrit stål | ≤ 7.5mm rustfrit stål | |
| ≤4.5mm aluminium | ≤10mm aluminium | ≤18mm aluminium |
Nøglefunktioner
Mekanisk struktur
Strukturen af CNC-kantpressen omfatter primært maskinrammen, opretstående bjælker, stempel (glider), arbejdsbord, de vigtigste hydrauliske cylindre og baganslagsenheden. Alle komponenter har gennemgået en finite element-analyse (FEA) og 3D Softwareoptimering for at sikre exceptionel styrke og stivhed. Hver strukturel komponent har et udsøgt design – robust, holdbar og stabil i drift – hvilket forbedrer maskinens samlede ydeevne og levetid betydeligt.
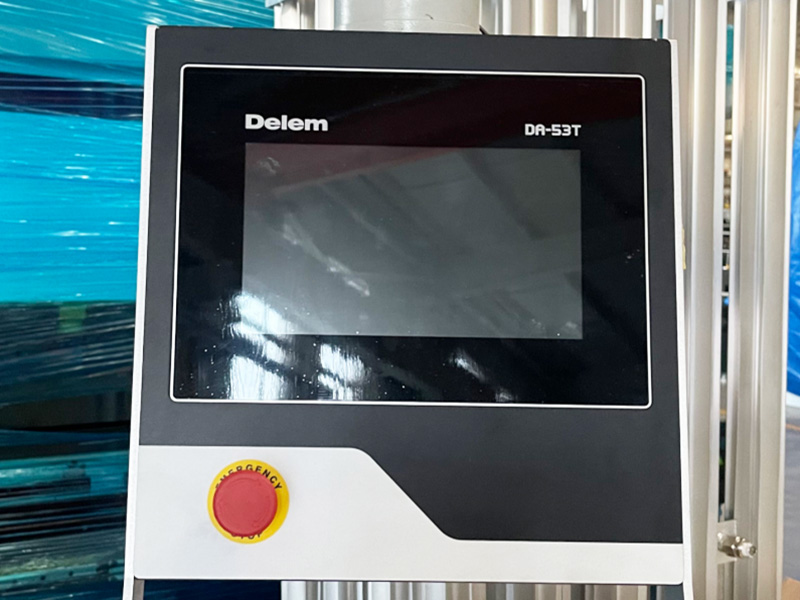
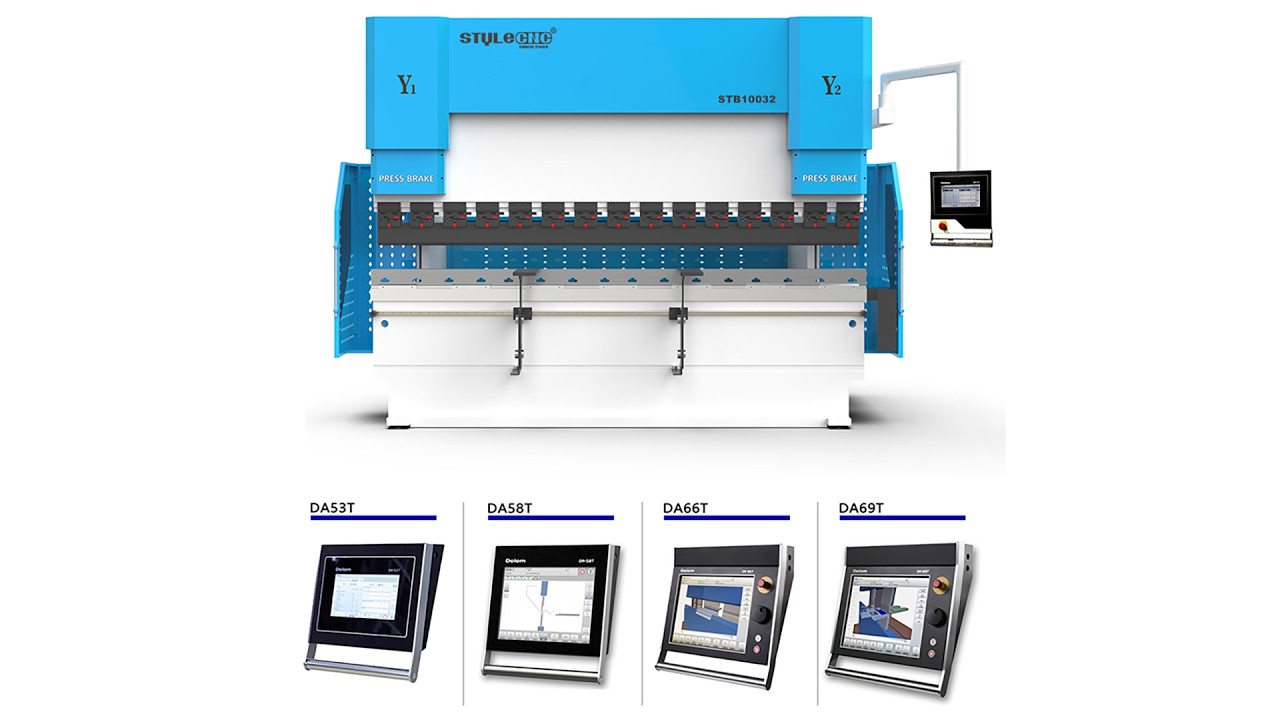
DELEM 53T Kontrolsystem (Holland)
• 10.1-tommer farveskærm med høj opløsning.
• Automatisk beregning af emnets bøjningslængde.
• Grafisk programmering med 2D-berøringsskærm.
• Understøtter 4+1 aksestyring.
• USB-grænseflade.
Rexroth hydrauliske system (Tyskland)
Rexroth hydrauliske ventiler har enestående holdbarhed og høj trykmodstand, hvilket sikrer pålidelig ydeevne selv under krævende driftsforhold.
CNC-kantpresser med disse ventiler understøtter en række driftstilstande - herunder hurtig nedstigning, langsom nedstigning, bøjning ved arbejdshastighed, hurtig retur og nødstopfunktioner - hvilket forbedrer både driftsfleksibilitet og sikkerhed betydeligt.
Elektrisk motor
Denne serie af motorer er specielt designet til at opfylde krav til høje startmoment og overholder nøje internationale IEC-standarder, hvilket sikrer kompatibilitet og nem vedligeholdelse på tværs af en bred vifte af applikationer.
Motorerne leverer enestående driftsydelse med ekstremt lave støj- og vibrationsniveauer kombineret med høj pålidelighed, hvilket effektivt forbedrer brugeroplevelsen og forlænger systemets samlede levetid.
Elektrisk system
Alle kernekomponenter bruger originale dele fra Schneider Electric (Frankrig), hvilket effektivt øger systemets holdbarhed og stabilitet og sikrer udstyrets længere levetid.
Elskabet har et adaptivt design kombineret med overlegne anti-interferensfunktioner, der garanterer stabil og pålidelig drift af det elektriske system.
Servomotorer og drev
Takket være deres præcise styringsfunktioner muliggør servomotorer ekstremt præcis positionering og bevægelsesstyring. Dette er afgørende for applikationer, der kræver de højeste niveauer af finjusteringspræcision og bevægelsesgentagelsesnøjagtighed.
Hurtig klemme
Matricer kan installeres og udskiftes enten fra bunden eller siden. Dette design reducerer ikke blot drastisk den tid, der kræves til matricerskift – og øger dermed arbejdseffektiviteten – men forbedrer også udstyrets bæreevne.
Bagmålerfingre
Maskinens bagmålsenhed er udstyret med højpræcisions-kugleskruer og justerbare bagmålefingre, der sikrer præcis positionering af forskellige typer øvre matricer (stempel).
Derudover har denne enhed en manuel h8-justeringsfunktion, hvilket forbedrer maskinens tilpasningsevne betydeligt og gør det muligt for den at imødekomme og opfylde bøjningskravene for en bred vifte af typer af øvre matricer.
Synkroniseringskontrolsystem
Dette synkroniseringsstyringssystem sikrer præcis synkronisering af bøjningsbevægelser gennem koordineret interaktion mellem dobbelte optiske skalaer og en hængslet strukturmekanisme. Denne mekanisme forhindrer ikke kun effektivt slid på føringsskinnerne og skader forårsaget af overdreven belastning, men de optiske skalas realtidsfeedbackfunktion forbedrer også positioneringsnøjagtigheden yderligere.
Mekanisk afbøjningskompensationssystem
Den mekaniske kompensationstabel er samlet af kileblokke, der har gennemgået specialiseret bearbejdning og varmebehandling. Den relative forskydningskompensationsværdi for hvert sæt kiler er omhyggeligt designet baseret på den potentielle deformation af de øvre og nedre bjælker under maskinens driftstilstand. CNC-styresystemet beregner automatisk den nødvendige kompensation for de øvre og nedre bjælker baseret på de faktiske belastningsforhold under bøjningsprocessen; det styrer derefter automatisk kileblokkenes relative bevægelse for effektivt at modvirke og kompensere for bjælkernes afbøjning og deformation under belastning. Denne mekaniske kompensationsmekanisme forenkler maskinværktøjsprocessen betydeligt og repræsenterer en teknisk mere avanceret og driftsmæssigt mere pålidelig løsning. Desuden eliminerer dette system eventuelle risici forbundet med væskelækage, hvilket sikrer endnu mere præcis og nøjagtig styring.
Bøjningskompensationssystem
System til kompensation for siderammeudbøjning: Dette system er udviklet af et specialiseret teknisk team og er designet til at løse problemet med deformation i maskinens siderammer (åbninger) under bukkeprocessen. Systemet anvender en "C-type"-struktur - uafhængig af maskinens hovedrammevægge - og er udstyret med en specialiseret automatisk afbalanceringsjusteringsmekanisme. Ved effektivt at modvirke deformation af siderammerne forårsaget af reaktionskræfter, forhindrer systemet nøjagtighedsafvigelser, der ellers kunne skyldes positioneringsfejl i de optiske skalaer, og sikrer dermed præcisionen af bukkeoperationen.
Fronttrækmodul
Den forreste bakke understøttes af ruller og glider manuelt til venstre og højre langs lineære føringer i Z-aksens retning. Dens h8 kan også nemt justeres via et håndtag. Afhængigt af specifikke krav kan denne bakke desuden udstyres med en specialudvidet tværbjælke med en parkeringspositionsfunktion.
Ekstraudstyr
• Tilbyder en valgfri multiakseudvidelsesfunktion, der muliggør tilføjelse af en C-akse (rotationsakse) og en W-akse (kompensationsakse) for at opfylde bøjningskravene til emner med kompleks form.
• Lasersikkerhedslysgardiner er tilgængelige som ekstraudstyr for at give operatørerne et forbedret sikkerhedsniveau. Ved at være robust mod elektromagnetisk og optisk interferens forbedrer det effektivt personalets sikkerhed og sikrer, at udstyret fungerer pålideligt i en bred vifte af miljøer.
Hvordan betjener man en CNC-kantpresse?
Trin 1: Power OnTænd for hovedstrømforsyningen, drej på kontakten på kontrolpanelet, og start derefter oliepumpen. Du bør høre lyden af oliepumpen køre, men maskinen vil ikke udføre nogen bukkeoperationer på dette tidspunkt.
Trin 2: SlagtilpasningDet er afgørende at justere slaglængdeindstillingerne omhyggeligt før brug, og der skal udføres en prøvekørsel inden den egentlige bukning. Når den øvre matrice er nået til sit laveste punkt, skal der opretholdes en frihøjde, der mindst svarer til tykkelsen af plademetallet. Undladelse af dette vil resultere i beskadigelse af både matricerne og maskinen. Slaglængdejusteringsmekanismen har typisk en elektrisk hurtigjusteringsfunktion.
Trin 3: V-Die-udvalgVælg den passende V-formåbning (not) baseret på tykkelsen af den metalplade, der bearbejdes.
Trin 4: Justering af bagmålerBaganslaget har typisk både en elektrisk hurtigjusteringsfunktion og en manuel finjusteringsmekanisme. Justeringsproceduren ligner den, der anvendes til klippemaskiner.
Trin 5: Start bøjningTryk fodpedalen ned for at starte bukkeoperationen. I modsætning til betjeningen af en skæremaskine kan bukkeprocessen på en CNC-kantpresse afbrydes når som helst. Slip af fodpedalen vil øjeblikkeligt stoppe maskinens nedadgående bevægelse, mens nedtrapning genoptages.
Forholdsregler ved betjening af CNC-kantpresser
• Overhold nøje maskinoperatørens sikkerhedsforskrifter og bær det foreskrevne personlige værnemiddel.
• Før start skal motor, kontakter, ledninger og jordforbindelser omhyggeligt kontrolleres for at sikre, at de er i god stand og sikkert fastgjort. Kontroller, at alle kontrolkomponenter og knapper er indstillet til deres korrekte positioner.
• Kontroller justeringen og den sikre fastgørelse af de øvre og nedre matricer, og verificer, at alle positioneringsanordninger opfylder de specifikke krav til det emne, der bearbejdes.
• Hvis den øverste slæde og de forskellige positioneringsakser ikke er i deres udgangspositioner (udgangspositioner), skal programmet "Return to Home" (Tilbage til startposition) udføres.
• Efter start af udstyret skal det køre i tomgang i 1-2 minutter, og den øvre slæde skal køres gennem hele sin fulde slaglængde 2-3 gange. Hvis der registreres unormale lyde eller funktionsfejl, skal maskinen straks stoppes; problemet skal løses, og driften skal først genoptages, når det er bekræftet, at alt fungerer normalt.
• Under drift skal én udpeget person fungere som central kommandør for at sikre tæt koordinering mellem maskinoperatøren og personalet, der tilfører/holder materialet. Bøjningssignalet må først udstedes efter at det er bekræftet, at alt assisterende personale er placeret i sikre zoner.
• Ved bukning af metalplader skal materialet fastspændes fast for at forhindre, at det løfter sig under bukningsprocessen, hvilket kan resultere i personskade.
• Justeringer af plademetalspændematricen må først udføres, når strømforsyningen er afbrudt, og maskinen er kommet til fuldstændig standsning.
• Når du justerer åbningsbredden på den variable nederste matrice, skal du sørge for, at der ikke er noget materiale i kontakt med den nederste matrice.
• Under drift er det ikke tilladt for personer at opholde sig bag maskinværktøjet.
• Undgå at bøje metalplader kun i den ene ende af maskinen; fordel belastningen jævnt over bukkebjælken.
• Hvis emnet eller matricerne er skæve, mens maskinen kører, skal maskinen straks stoppes for at foretage rettelser. Det er strengt forbudt at forsøge manuelle justeringer, mens maskinen er i bevægelse, da dette udgør en alvorlig risiko for håndskader.
• Forsøg ikke at bøje for tykke jernplader, varmebehandlede (hærdede) stålplader, højkvalitetslegeret stål, firkantede stænger eller andre materialer, der overstiger bukkemaskinens specificerede ydelsesgrænser, da dette kan forårsage skade på maskinværktøjet.
• Kontroller regelmæssigt justeringen af de øvre og nedre dyser, og verificer, at trykmålerens aflæsninger overholder de angivne parametre.
• Hvis der opstår unormale forhold, skal maskinen straks stoppes; årsagen skal undersøges, og problemet skal straks løses.
• Før maskinen slukkes, skal du placere træklodser på den nederste matrice under begge hydrauliske cylindre, og den øverste slæde skal sænkes ned på disse klodser.
• Afslut først styresystemprogrammet, og afbryd derefter hovedstrømforsyningen.
Srbriak
Yderligere læsning
Intet tidligere produkt
Relaterede Produkter