Fiberlaserluftskæring vs. nitrogen: Omkostninger og opsætning
2026-11-026-minutters læsningBy Jimmy

Fiberlaserluftskæring vs. nitrogen: Omkostninger og opsætning

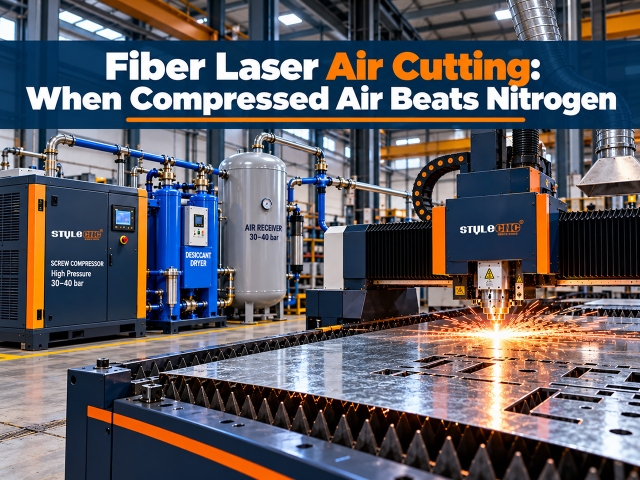
Fiberlaser-luftskæring bruger tørret, filtreret trykluft, typisk leveret ved op til 16 bar, som hjælpegas i stedet for nitrogen på flaske. Den skærer tyndt til mellemstærkt blødt stål, galvaniseret plade og tyndt aluminium til en gaspris på cirka $0.01 til $0.03 pr. skæreminut mod $0.20 til $0.40 for nitrogen. Fordelen er en let oxidfarve på rustfri stålkanter, så luft vinder på omkostningerne, og nitrogen vinder stadig, hvor en blank, svejseklar kant er påkrævet.
Intern fiberlaser vs. outsourcing: Guide til tilbagebetaling
2026-10-315-minutters læsningBy Charles

Intern fiberlaser vs. outsourcing: Guide til tilbagebetaling

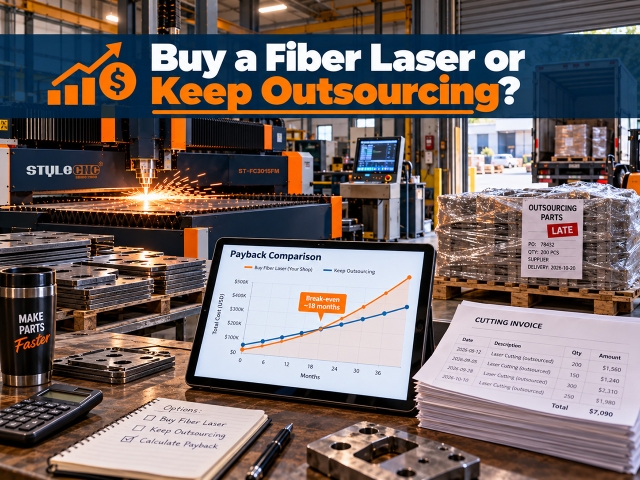
Det betaler sig normalt at bringe laserskæring internt ind i virksomheden, når et værksted bruger ca. $5.000 eller mere om måneden på outsourcet skæring. På det niveau er en fiberlaser installeret for omkring $90,000 tjener sig typisk tilbage inden for et til to et halvt år, fordi interne driftsomkostninger ofte er en fjerdedel af, hvad laserskæringstjenester opkræver i timen. Nedenfor ca. $2.000 om måneden, forbliver outsourcing normalt billigere.

Laserfasskæring: Forklaring af V-, Y-, X- og K-faser
2026-10-296-minutters læsningBy Jimmy

Laserfasskæring: Forklaring af V-, Y-, X- og K-faser

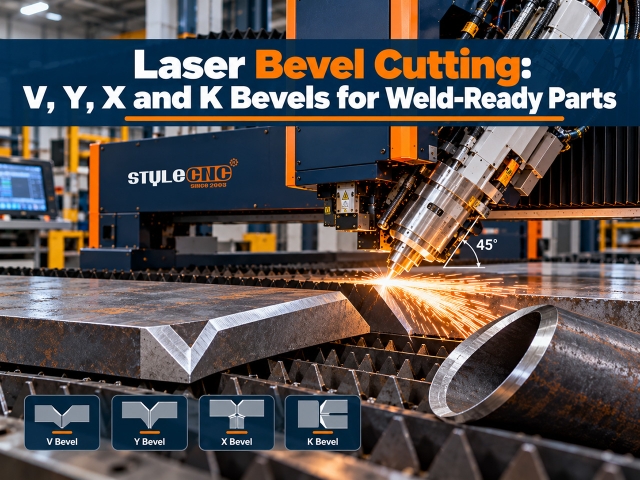
Laserskråskæring vipper laserstrålen, normalt op til ±45 grader, så kanten af ​​en del skæres i en vinkel, der er klar til svejsning. 3D Skråkantshovedet kan producere V-, Y-, X- og K-faser i samme operation som kontursnittet, hvilket fjerner det separate slibnings- eller fræsetrin, der normalt bruges til svejseforberedelse. Det fungerer bedst på plader op til cirka 25 til 40 mm tykke og på rørender til rør- og konstruktionssamlinger.

Omkostninger pr. time ved fiberlaserskæring: Reelle driftsomkostninger
2026-10-296-minutters læsningBy Hattie

Omkostninger pr. time ved fiberlaserskæring: Reelle driftsomkostninger

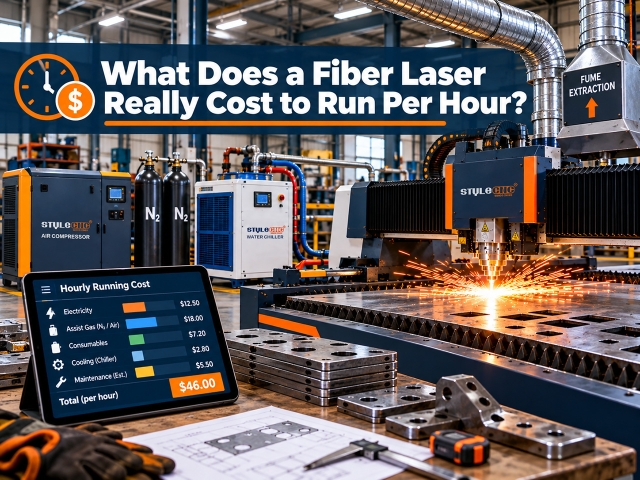
En fiberlaserskæremaskine koster typisk ca. $30 til $65 pr. stråle-tændt time for at køre, inklusive en operatør. Uden arbejdskraft ender elektricitet, hjælpegas, forbrugsvarer og vedligeholdelse på cirka $6 til $40 i timen afhængigt af lasereffekt og gas. Elektricitet er ofte den mindste ledning $2 til $7 en time; kvælstof og arbejdskraft er de største.

Hvor meget skal man tage for laserskæring af metal
2026-11-026-minutters læsningBy Stephen

Hvor meget skal man tage for laserskæring af metal

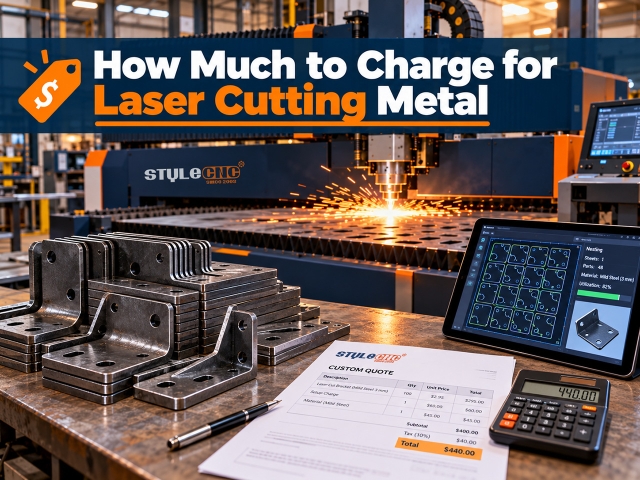
For at prissætte laserskåret metal skal du bruge: (maskintid × din værkstedspris) + (materialeomkostninger × tillæg) + opsætningsgebyr, med et minimumsordregebyr som bundpris. Opbyg værkstedsprisen ud fra dine egne omkostninger i stedet for at kopiere en konkurrent: et typisk lille fiberlaserværksted går i nul et sted omkring $60 til $70 pr. maskintime og tilbud $90 eller mere, når marginen er tilføjet.

Priser på CNC-trædrejebænke: Enkelt-, dobbelt- og 4-akset
2026-10-295-minutters læsningBy Jimmy

Priser på CNC-trædrejebænke: Enkelt-, dobbelt- og 4-akset

Priserne på CNC-trædrejebænke ligger fra omkring $200 for mini hobbymaskiner og $1,200 til $3,600 for midi-drejebænke til $2,800 til $11,180 til automatiske produktionsmaskiner med én og to akser, hvor fuldstørrelses 4-aksede udskæringsmodeller når $13,000. Prisen følger akseantal, sengekapacitet og automatisering, og det rigtige bånd følger dit daglige antal dele.

Sådan fungerer en pladebøjningsmaskine
2026-10-295-minutters læsningBy Hattie

Sådan fungerer en pladebøjningsmaskine

En pladebukkemaskine former fladt metal til vinklede profiler ved at presse en stempel ind i en matrice eller folde pladen omkring en fastspændt kant. I produktionen er bukning den anden halvdel af en skær-og-bøj-arbejdsgang: en laser- eller plasmamaskine skærer først præcise flade emner, hvorefter bukkemaskinen former dem til færdige dele.

Guide til drejemaskine til bordben: Ben i volumen
2026-10-295-minutters læsningBy Nicole

Guide til drejemaskine til bordben: Ben i volumen

En bordbendrejemaskine er en CNC-trædrejebænk konfigureret til produktion af møbelben: den drejer firkantede hårdttræsemner til matchende koniske, profilerede eller udskårne ben ud fra en tegnet omrids og producerer et ben med få minutters mellemrum, hvor hvert ben i sættet er identisk. Almindelige koniske fræsninger kører på maskiner med én akse, drejede profiler på én eller to akser, og riflede eller snoede ben kræver en 4-akset maskine med en udskæringsspindel.

Sådan bruger du en CNC-trædrejebænk: Opsætning og 1. snit
2026-10-295-minutters læsningBy Christina

Sådan bruger du en CNC-trædrejebænk: Opsætning og 1. snit

Sådan bruger du en CNC-trædrejebænk: Forbered et lige, firkantet emne, der er lidt længere end emnet, fastspænd det mellem drivpatronen og pinoldokkens midte, placer den stabile støtte under en vilkårlig slank sektion, indlæs eller tegn halvprofilen i controlleren, kør en grovbearbejdning for at afrunde emnet, og kør derefter en sletbearbejdning langs den programmerede kurve. De fleste problemer kan spores tilbage til emnets kvalitet, understøtning eller klingens tilstand snarere end programmet.

Laser Air Assist Guide: Hvad det er, indstillinger og hjælpegasser
2026-09-075-minutters læsningBy Carrie

Laser Air Assist Guide: Hvad det er, indstillinger og hjælpegasser

Luftassistance skubber en gasstrøm gennem laserdysen og ned på skærepunktet. Den fjerner røg og smeltet snavs, beskytter linsen, undertrykker flammer og skærper kantkvaliteten. Typiske starttryk: 0.2 til 1 bar for gravering, 1 til 3 bar for CO2 skæring og 6 til 16 bar for fibermetalskæregasser.

CNC-kantpressevejledning: Hydraulisk vs. Servo Elektrisk
2026-10-296-minutters læsningBy Stephen

CNC-kantpressevejledning: Hydraulisk vs. Servo Elektrisk

En CNC-kantpresse bukker metalplader ved at presse en øvre stempel ind i en nedre matrice under computerstyring. Hydrauliske modeller er egnede til tykke plader og høj tonnage, mens servoelektriske modeller leverer højere nøjagtighed og 50 til 70 procent lavere energiforbrug på tynde plader. Tilpas drevtypen til din materialetykkelse, emnetolerance og daglige bukkevolumen.

Guide til CNC-trædrejebænk: Aksetællinger og spindelmuligheder
2026-10-296-minutters læsningBy Jimmy

Guide til CNC-trædrejebænk: Aksetællinger og spindelmuligheder

En CNC-trædrejebænk forvandler automatisk firkantede eller runde materialer til færdige profiler ved at tegne en CAD-tegning i stedet for en håndholdt huljern eller fysisk skabelon. Aksetællingen bestemmer kapaciteten: enkelt- og dobbeltaksede maskiner producerer runde spindler hurtigt, mens 4-aksede maskiner med en udskæringsspindel tilføjer riller, spiraler og overfladeudskæring i samme cyklus.

Har lasergravører brug for ventilation? Vejledning til røgudsugning
2026-08-265-minutters læsningBy Evelyn

Har lasergravører brug for ventilation? Vejledning til røgudsugning

Ja. Hvert laserjob udsender fine partikler og gasser, så ventilation er obligatorisk, ikke valgfri. Enten kanaliserer du kabinettet udendørs gennem en lukket ledning, eller recirkulerer gennem en filtreret røgudsugning med HEPA- og aktivt kul-trin. Dimensionér luftstrømmen fra kabinettet: cirka 150 CFM for stationære computere og 300 til 500 CFM for kabinetter. CO2 maskiner.

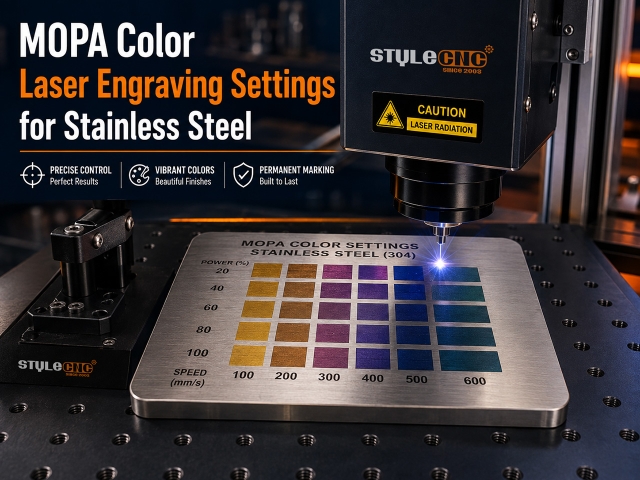
MOPA-farvelasergraveringsindstillinger til rustfrit stål
2026-08-245-minutters læsningBy Charles

MOPA-farvelasergraveringsindstillinger til rustfrit stål

MOPA-fiberlasere farver rustfrit stål ved at dyrke en tynd oxidfilm, hvis tykkelse bøjer lyset til en farvetone. 20W kilde, starter guld nær 550 mm/s ved 230 kHz med korte pulser, mens dybblå ligger nær 250 mm/s ved 80 kHz med lange pulser. Nøjagtige værdier er maskinspecifikke, så kør først en farvetestmatrix.

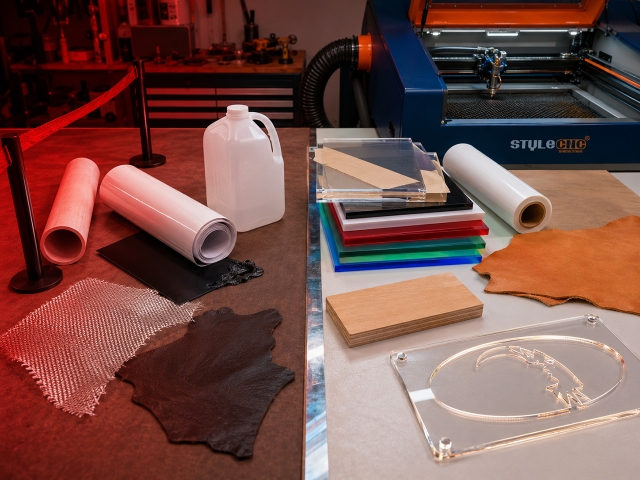
Materialer du aldrig bør laserskære (brug disse i stedet)
2026-08-216-minutters læsningBy Charles

Materialer du aldrig bør laserskære (brug disse i stedet)

Laserskær aldrig: PVC og vinyl (frigiver klorgas, der bliver til saltsyre), ABS (udleder hydrogencyanid), HDPE (antænder og smelter), tyk polycarbonat (misfarves og brænder), PTFE/Teflon (giftige fluorforbindelser), glasfiber- og epoxykompositter (giftige harpiksdampe), kromgarvet læder (kræftfremkaldende kromdampe) og al uidentificeret plast. Der findes sikre erstatninger for alt, anført af støbt akryl og vegetabilsk garvet læder.

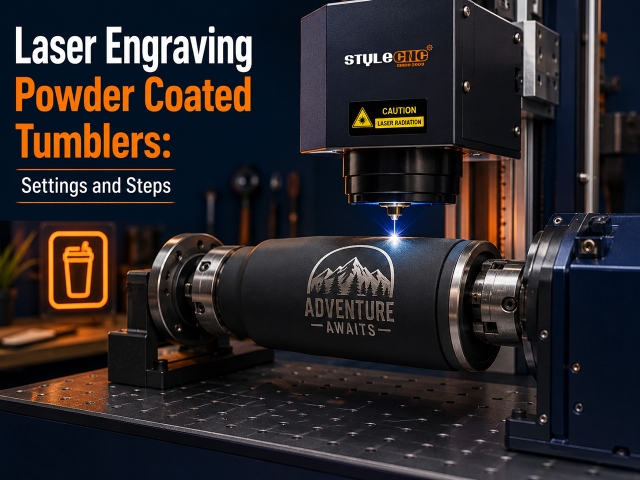
Lasergravering af pulverlakerede glas: Indstillinger og trin
2026-08-215-minutters læsningBy Stephen

Lasergravering af pulverlakerede glas: Indstillinger og trin

Pulverlakerede glas graveres ved at fjerne belægningen for at afsløre det blanke rustfri stål under. Udgangspunkter: a 30W fiber kører 600 til 900 mm/s ved 50 til 70 procent, en 60W CO2 kører 300 til 400 mm/s ved 20 til 35 procent, altid på en roterende akse med fokus indstillet på kurvens spids.

Laserglødning vs. gravering på rustfrit stål
2026-08-215-minutters læsningBy Carrie

Laserglødning vs. gravering på rustfrit stål

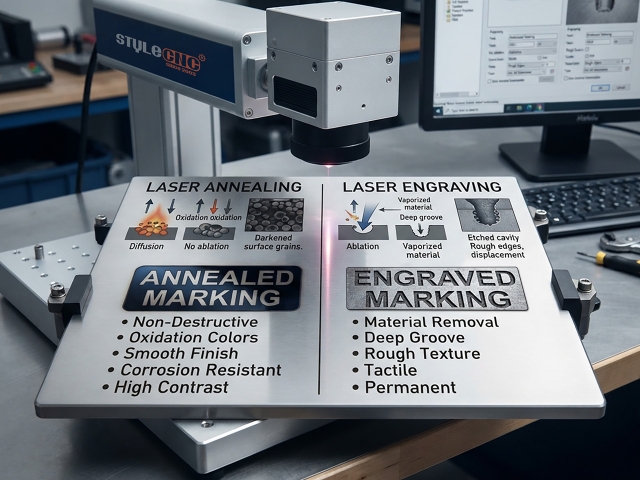
Laserglødning opvarmer rustfrit stål, indtil der dannes en glat, mørk oxid, hvorved intet fjernes og korrosionsbestandigheden forbliver intakt, mens gravering skærer målbar dybde, og ætsning sidder imellem. 30W fiberkilde, udglødning starter nær 150 mm/s ved 50 til 70 procent, 40 til 60 kHz, med strålen defokuseret 1 til 3 mm.

Tabel over hastigheds- og effektindstillinger for lasergravering efter materiale
2026-08-205-minutters læsningBy Evelyn

Tabel over hastigheds- og effektindstillinger for lasergravering efter materiale

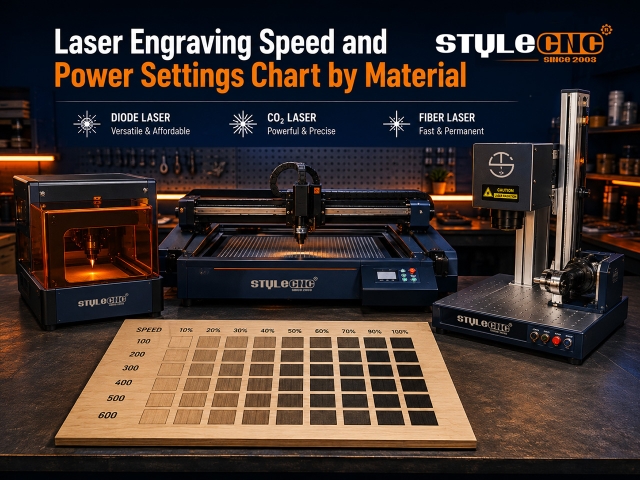
Lasergraveringsindstillingerne afhænger af lasertype, nominel effekt og materiale. Typiske udgangspunkter: diodelasere graverer træ med 3000 til 6000 mm/min og 40 til 70 procent effekt, CO2 Lasere kører 300 til 500 mm/s ved 12 til 25 procent, og fiberlasere markerer metal ved 300 til 900 mm/s. Bekræft altid værdier med et lille testgitter før produktion.

Kan man laserskære messing og kobber? Guide til reflekterende metaller
2026-08-185-minutters læsningBy Jimmy

Kan man laserskære messing og kobber? Guide til reflekterende metaller

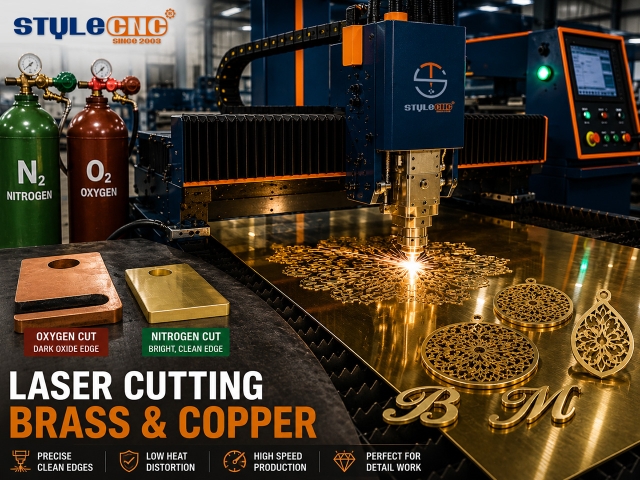
Messing og kobber står øverst på alle lister over metaller, der kan tåle laserstråler. Massivt kobber reflekterer cirka 95 procent af en fiberlasers stråle, messing er ikke langt bagefter, og begge havde engang advarsler i laserkildemanualer. Alligevel skærer smykkestudier dagligt messingplader, og samleskinnefabrikker skærer kobber i tonsvis. Denne guide forklarer, hvad der har ændret sig, hvor den reelle risiko ligger, den minimale effekt, der gør hvert metal praktisk, og den kontraintuitive gasstrategi, der adskiller de to.

Laserskærende MDF vs. krydsfiner: Hvilken plade er bedre?
2026-08-145-minutters læsningBy Nicole

Laserskærende MDF vs. krydsfiner: Hvilken plade er bedre?

MDF og krydsfiner er de 2 plader hver CO2 Laser-ejeren rækker ud efter den første, og foraene er fulde af den samme diskussion om, hvilken der fortjener sengen. Begge skærer godt med de rigtige indstillinger, og begge har en fejltilstand, som den anden ikke har: MDF bliver mørkt og dampende, mens krydsfiner skjuler limlinjer og hulrum, som ingen parameterfil kan forudsige. Denne guide afgør valget pr. projekt, med forskellene i forkulning, lim, røg og indstillinger, der rent faktisk afgør det.

  • 1
  • 2
  • 3
  • >
  • Viser 220 Elementer på 11 Sider