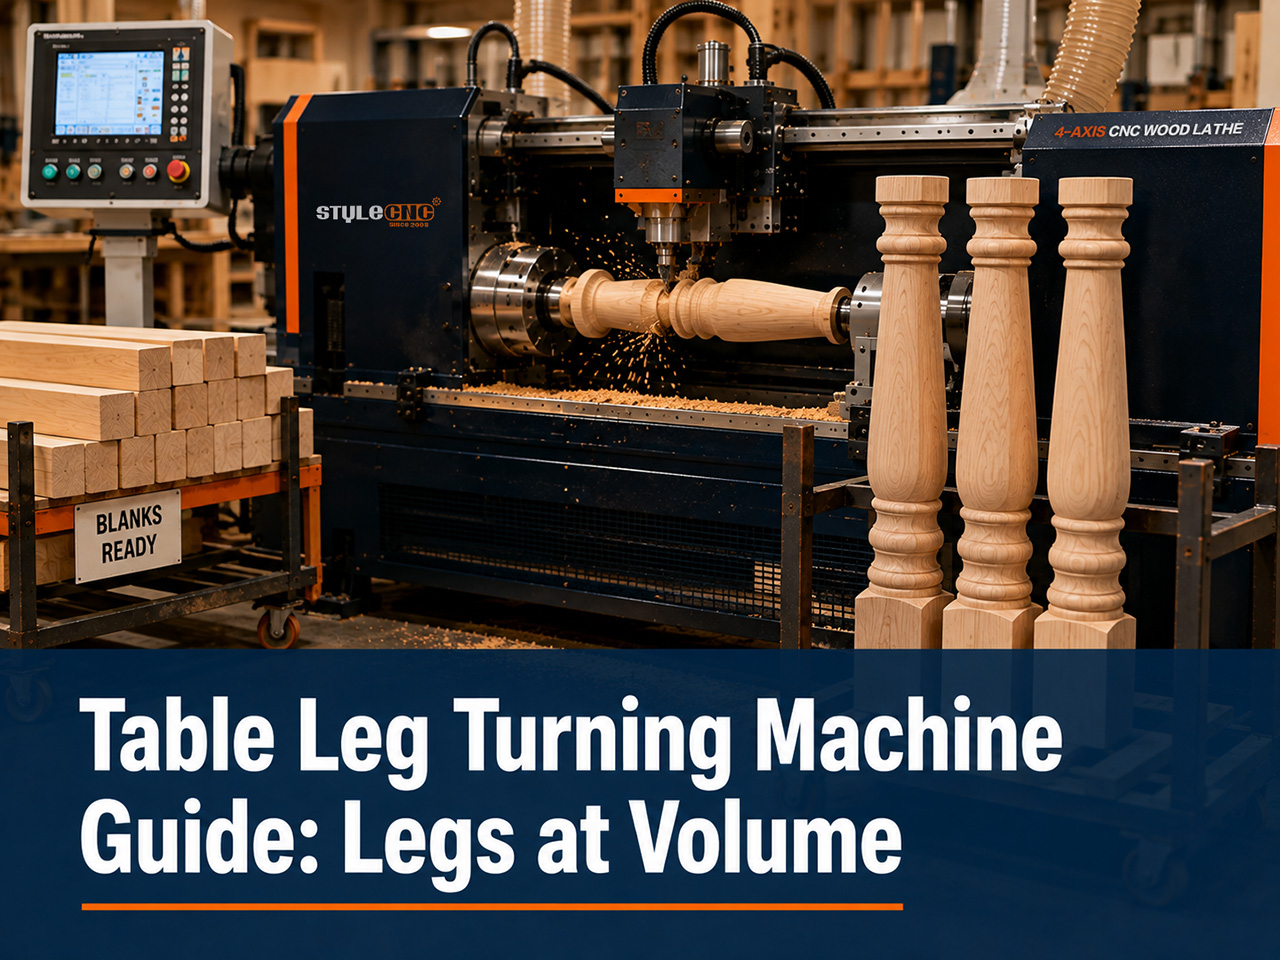
Ben er den applikation, der sælger flest trædrejebænke end nogen anden, fordi de kombinerer alt, hvad maskinen er god til: gentagne identiske dele, profiler, der er for langsomme til at dreje i hånden i volumen, og en kvalitetsstandard, hvor ét uensartet ben ødelægger et bord. Denne guide kortlægger benstile til den maskinklasse, der producerer dem, forklarer konsistens i tal og dækker de emner, økonomien og tilstødende dele, som den samme maskine låser op for.
Bentyper knyttet til maskinens kapacitet
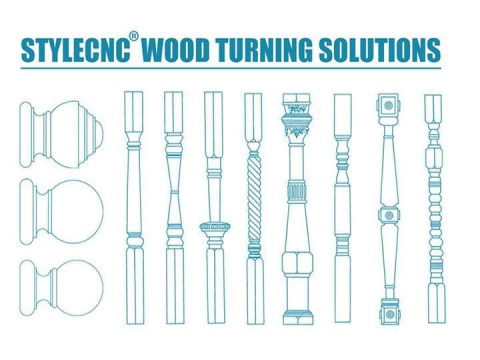
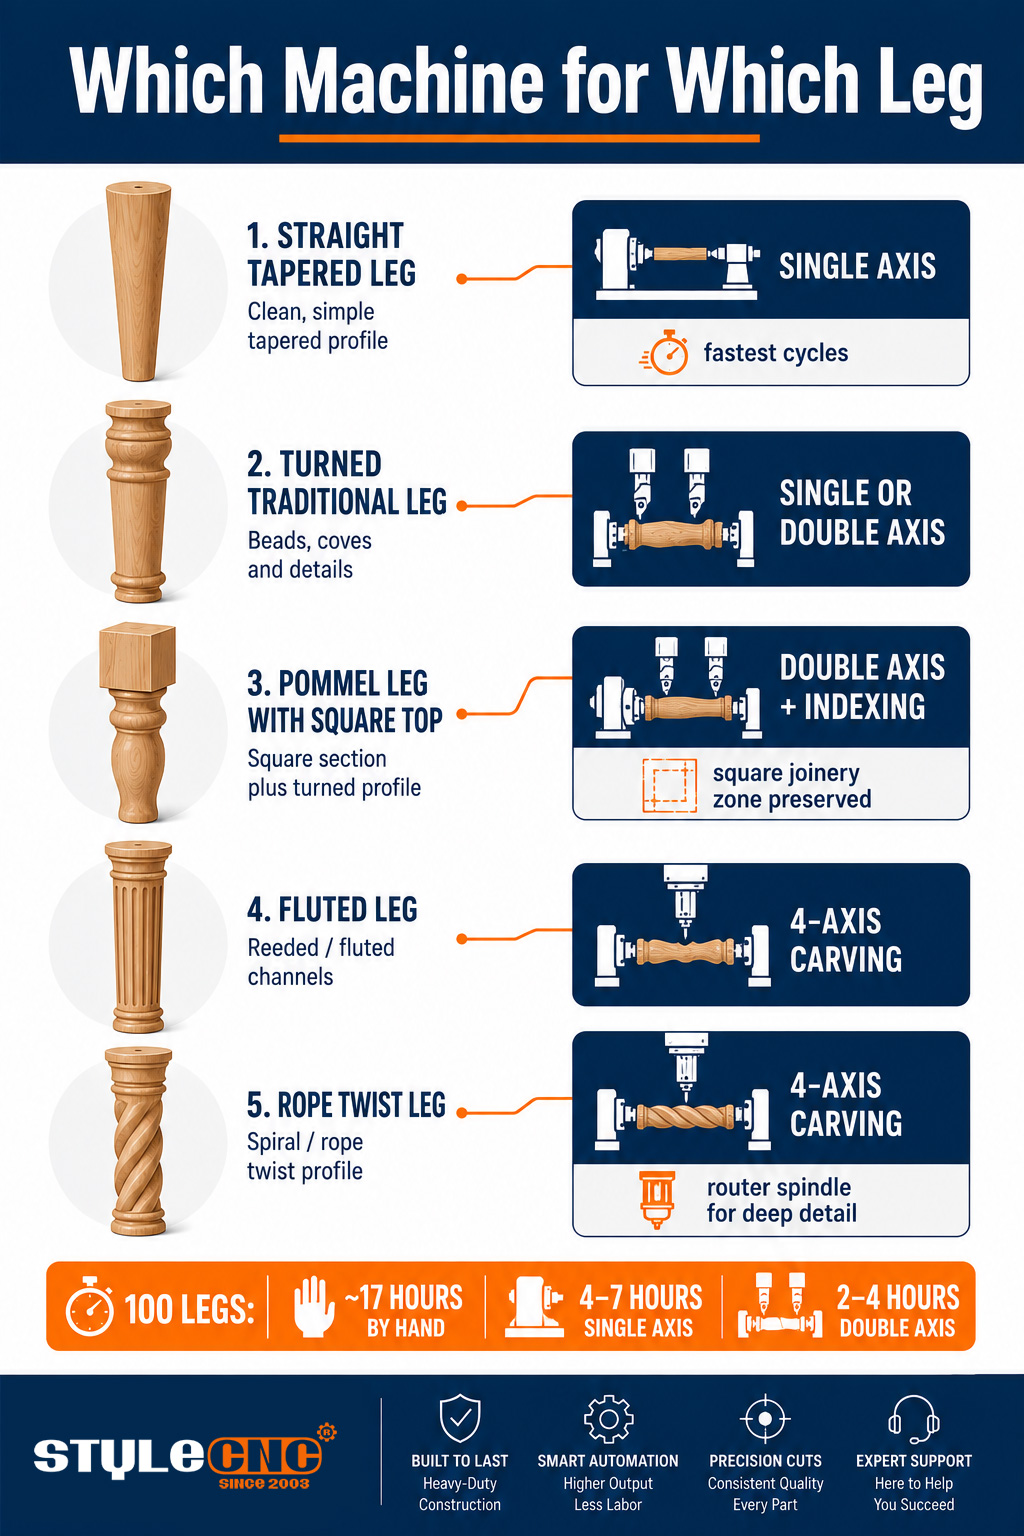
Møbelben opdeles i 5 produktionsfamilier, og hver familie har en minimumsmaskineklasse, der producerer dem effektivt:
| Ben stil | Maskinklasse | Cykluskarakter | Mål |
|---|---|---|---|
| Lige og tilspidsede ben | Enkeltakset automatisk | Enkel kontinuerlig profil, hurtigste cyklusser på maskinen | Ben i timen ved din taperlængde |
| Drejede traditionelle profiler | Enkelt- eller dobbeltakset | Perler, huler og vaser fra én tegnet omrids | Cyklustid på den dybeste profildetalje |
| Knapben, firkantede til runde | Dobbeltakse med indeksering | Kvadratisk blok bevaret ved snedkerzonen, drejet nedenunder | Overgangssprødhed ved pommelskulderen |
| Riflerede og rørformede ben | 4-akset med udskæringsspindel | Drejeovergang plus indekserede udskæringsovergange i én fastspænding | Fløjtetælling og dybdekonsistens omkring benet |
| Rebsnoning og udskårne ben | 4-akset med udskæringsspindel | Spiralformede værktøjsbaner langs det roterende emne | Twist pitch matching på tværs af et 4-bens sæt |
Kortlægningen går i én retning: en 4-akset maskine drejer glatte koniske fræsere uden problemer, men ingen maskine med én akse skærer en spånkanal. Køb den mest krævende stil, som dit katalog rent faktisk sælger, ikke den mest krævende stil, du beundrer, og konfigurationsstigen i Guide til køb af den rigtige CNC-trædrejebænk viser hvilke modeller der sidder ved hvert trin.
Batchkonsistens: Argumenter imod hånddrejning
Et spisebord har brug for 4 ben, der matcher, og en restaurantbestilling har brug for 40. Manuel drejning opnår matchning gennem færdigheder og skabeloner; maskinen opnår det per definition, da hvert ben kører den samme fil. Den praktiske tolerance på tværs af en CNC-batch ligger inden for brøkdele af en millimeter, strammere end nogen samling nogensinde vil kunne vise.
Møbelproducenter formulerer smerten på velkendte måder: det fjerde ben tog lige så lang tid som de første 3 tilsammen, eller klienten bemærkede, at de to forben bulede forskelligt ud i eftermiddagslyset. Det er fejl i konsistensen, ikke hastighedsfejl, og konsistensen er maskinens naturlige fordel. Hastighed kommer som en bonus: en profil, der tager en øvet drejer ti minutter, kører i 2 til 4 minutter på en maskine med én akse og omtrent halvdelen på en maskine med to akser.
Færdige bensæt på tværs af koniske, traditionelle og udskårne stilarter er nemmest at bedømme i CNC-trædrejebænk projektgalleri, hvor matchning er synlig på en måde, som specifikationsark ikke kan vise.
Der er en anden konsistensdividende, der først viser sig måneder senere: genbestillinger. En kunde, der købte 6 stole sidste forår, bestiller 2 mere, og maskinen kører den gemte fil igen til et identisk par. Manuelt arbejde tilnærmer sig originalerne; filen reproducerer dem, hvilket forvandler matchende erstatninger fra en professionel udfordring til rutinemæssig forretning.
Emner og hårdttræ til benarbejde
Benemner starter som firkantede materialer: typisk 45 til 80 mm kvadratiske til spisebords- og sidebordsben, op til 100 mm og derover til tunge ben til landhuse og arbejdsbænke, skåret et par centimeter over den færdige længde til klemmestubberne. Lige årer langs den fulde længde er ikke en kosmetisk præference; årer, der løber ud gennem en slank ankel, er der, hvor benene knækker under brug.
Bøg, ahorn, birk, eg og gummitræ dominerer produktionsdrejning, fordi de skærer rent, holder profildetaljerne og tager farven jævnt på tværs af et sæt. Den samme artsadfærd, der styrer alle produktions træbearbejdningsapplikationer gælder ved drejebænken: tæt, ligefibret materiale belønner bladet, og krøllet eller knudret materiale belaster det. Reserver den dramatiske årestruktur til bordplader, og lad benene være i klar materiale.
Cyklusøkonomi pr. hundrede etaper
Købsregningen er tydeligst i batchskala:
⦿ Hånddrejning på 10 minutter pr. almindeligt ben: hundrede ben er cirka 17 drejetimer før en enkelt udskåret detalje.
⦿ Enkeltaksmaskine med 2 til 4 minutter pr. ben: det samme hundrede på 4 til 7 maskintimer med operatøren fri mellem belastningerne.
⦿ Dobbeltakse: De hundrede ben lander på 2 til 4 timer, inden for en enkelt morgen.
⦿ 4-aksede udskårne ben: Cyklustiderne forlænges med udskæringstætheden, men alternativet er ikke langsommere produktion, det er at afvise ordren.
Prissat mod en faglært løn sparer hundrede-bens batch en arbejdsdag eller mere hver gang den kører, hvilket er grunden til, at ben-tunge butikker tjener maskinomkostningerne ind inden for det første stabile år. Den ærlige advarsel gælder den anden vej: en butik, der sælger ti ben om ugen, køber ledig kapacitet, og de mindre bånd betjener den bedre.
Ud over benene: Hvad den samme maskine dækker
Maskinen, der drejer bordben, er ikke et værktøj, der kun kræver ét produkt. Trappebalustre og trappestolper er ben med et andet navn, længere og slankere, men med samme mellem-centre-funktion. Baseballbats er en slank konisk form med et krævende håndtag, den anvendelse, der gjorde dobbeltakset understøtning berømt. Sengelinned, lygtepæle, søjler og stolespindler kører alle fra den samme tegnede arbejdsgang.
Den bredde betyder noget kommercielt, fordi ordrer på ben ankommer i bølger, og maskinen tjener penge året rundt på det tilstødende katalog. Et værksted, der i dag giver tilbud på møbelben og trappepakker til næste sæson, kører én maskine, én arbejdsgang og ét operatørsæt på tværs af begge. Den længde, der er købt til nye stolper, fremtidssikrer også arbejdet med benene, hvilket er et stille argument for at dimensionere kapaciteten et katalog foran de nuværende ordrer.
Almindelige fejl i benproduktion
⛔ Køb af enkeltakset kapacitet til et katalog, hvis bestsellere er riflede.
⛔ Kører figured stock som ben og mister batchen for at rive ud ved anklerne.
⛔ Springer den stabile hvile over på slanke frisurer og sliber snakken ud af fyrre ben i hånden.
⛔ Skærer emner til færdig længde og efterlader ingen spændetub til spændepatronen.
⛔ Citerer udskårne benarbejde fra cyklustider for glatte ben.
Tjekliste til en benmaskine
✅ Lav en liste over dine 5 bedst sælgende bentyper, og marker den mest krævende; den type sætter maskinens klasse.
✅ Bekræft den maksimale emnelængde og det firkantede tværsnit mod dit tungeste katalogben.
✅ Match cyklustider med din største tilbagevendende ordre, ikke din gennemsnitlige uge.
✅ Bekræft knappens og indekseringskapaciteten, hvis der er firkantede samleben i kataloget.
✅ Prissæt dobbeltaksetrinnet i forhold til dine drejetimer i batchskala.
Ofte stillede spørgsmål
Kan én maskine lave både koniske moderne ben og drejede traditionelle ben?
Ja. Begge er kontinuerlige profiler fra en tegnet omrids, og enhver produktionsmaskine med én akse kører begge. Stilændringen er en filændring, hvilket netop er det, der gør butikker med blandede kataloger til de naturlige købere.
Hvilken maskine skal jeg bruge til riflede eller rebtvundne ben?
En 4-akset maskine med en udskæringsspindel. Den roterende akse indekserer eller roterer benet, mens en fræser skærer kanter eller spiraler, et arbejde som ingen drejeklinge kan udføre. Alt under denne klasse producerer kun runde profiler.
Hvor mange ben om dagen kan en CNC-drejebænk realistisk producere?
En maskine med én akse producerer 100 til 200 ben på tværs af et skift med 2 til 4 minutter pr. glat ben; en maskine med to akser fordobler omtrent det. Udskårne stilarter skaleres ned med udskæringstætheden, så citer fra dine egne profiler.
Kan den dreje knappenålsben, der forbliver firkantede i toppen, til snedkerarbejde?
Ja, på maskiner med indeksering, der holder den firkantede sektion uberørt og drejer under skulderen. Bekræft knappens kapacitet eksplicit, når du giver tilbud, da den skarpe overgang fra firkant til rund er en specifikation, ikke en given ting.
Hvilken størrelse blank skal typiske spisebordsben bruge?
De fleste spisebordsben starter fra 60 til 80 mm firkantede størrelser og er omkring 750 mm lange plus klemmestubber; sideborde er mindre, og ben i landhus- og bænkestil er større. Lad dit tungeste katalogben bestemme maskinens kapacitet.
Vil alle 4 ben i et sæt virkelig passe sammen?
Inden for brøkdele af en millimeter, fordi hver kører det samme program på de samme emner. De synlige uoverensstemmelser, der overlever, kommer fra variationer i materialet og pletoptagelse, hvilket er grunden til, at matchende sæt skæres af ensartet, klart materiale.
Kan den samme maskine lave korte stykker arbejde som knoldfødder og sofaben?
Generelt ja, mellem centre med stubtillæg, selvom meget kort fedtarbejde er maskinens mindst komfortable format. Hvis bollefødder dominerer kataloget, skal du bekræfte minimumsdellængde og spændemuligheder før køb.
Er en bordbensmaskine forskellig fra en baseballbat-drejebænk?
Samme maskinfamilie, forskellig vægtning. Flagermus belønner dobbeltakseklassen for støtte med slankt håndtag, ben belønner kapacitet og indekseringsmuligheder. En dobbeltakset produktionsdrejebænk dækker begge kataloger, hvilket er grunden til, at mange værksteder bruger netop det.
Match dit benkatalog med en konfiguration
Fra koniske maskiner med én akse til 4-aksede udskæringsmodeller, sammenlign hele udvalget af CNC-drejebænke til trædrejning og udskæring og få et gratis tilbud på størrelse med dine bentyper, emnestørrelser og batchvolumener.