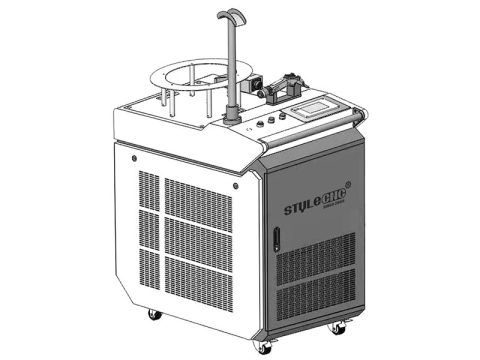
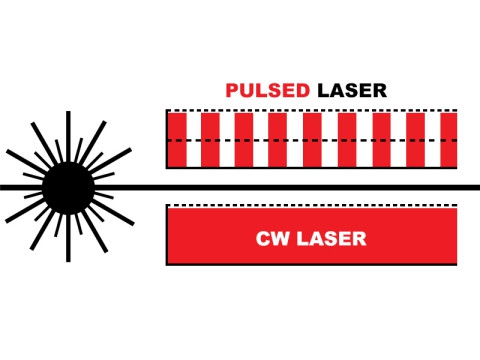
3D robot lasersvejsemaskine er en ny type svejsemetode, der almindeligvis anvendes i øjeblikket. De 3D robotlasersvejser er konfigureret af 2 dele: en "svejsearbejdsbænk" og en "svejserobotarm". De 3D lasersvejserobot kobler den udsendte laserstråle ind i den optiske fiber, og brug derefter den parallelle stråle til at fokusere på produktet for at udføre kontinuerlig svejsning. Kontinuiteten af lyset i svejsningen gør den faktiske effekt af svejsningen stærkere, og svejsesømmen er mere raffineret og smuk.
3D robot lasersvejsemaskine kan opnå praktiske effekter såsom hurtig svejsehastighed, lille deformation og ingen bobler. Samtidig, under svejseprocessen, 3D lasersvejsningsrobot kan anvende berøringsfri lasersvejsning på de utilgængelige dele af produktet, hvilket er mere fleksibelt og bekvemt i drift og brug; Derudover er svejsemaskinen også udstyret med en CCD kamera i realtid overvågningssystem, som gør svejsepositioneringen bedre. Nøjagtighed gør det nemt at observere energifordelingen af svejsepunktet under svejseprocessen, hvilket i høj grad forbedrer skønheden af det svejsede produkt; Samtidig er 3D robot lasersvejser kan også hjælpe virksomheder med at opnå automatisering i produktionen og kan også behandle og producere flere laserstråler på samme tid for at opnå masseproduktion af produkter.
Svejsning af fly
Brugen af svejsede integrerede skrogpaneler i stedet for traditionelle nittede skrogpaneler kan i høj grad reducere w8-værdien for komponenter, reducere produktionsomkostningerne og forbedre produktionseffektiviteten. Derfor er det blevet en af udviklingstendenserne inden for storstilet produktionsteknologi til civile fly. Fordi dobbelt laserstrålesvejsning har en mere tydelig w8-reducerende effekt på den ydre gitterstruktur, og samtidig har den bedre rumlig tilgængelighed for komplekse komponenter, har det fået stor opmærksomhed. I øjeblikket har luftfartsproduktionsvirksomheder som Airbus implementeret lasersvejset teknologi til fremstilling af integrerede skrogpaneler på mange af deres modeller. Svejsebaseret fremstillingsteknologi til integrerede skrogpaneler er dog en af vanskelighederne i moderne produktionsteknologi til civile fly. I øjeblikket har den nye svejseteknologi af aluminiumslegeringer til skrogpaneler i design af store passagerfly sine egne karakteristika med hensyn til fremstillingsevne.
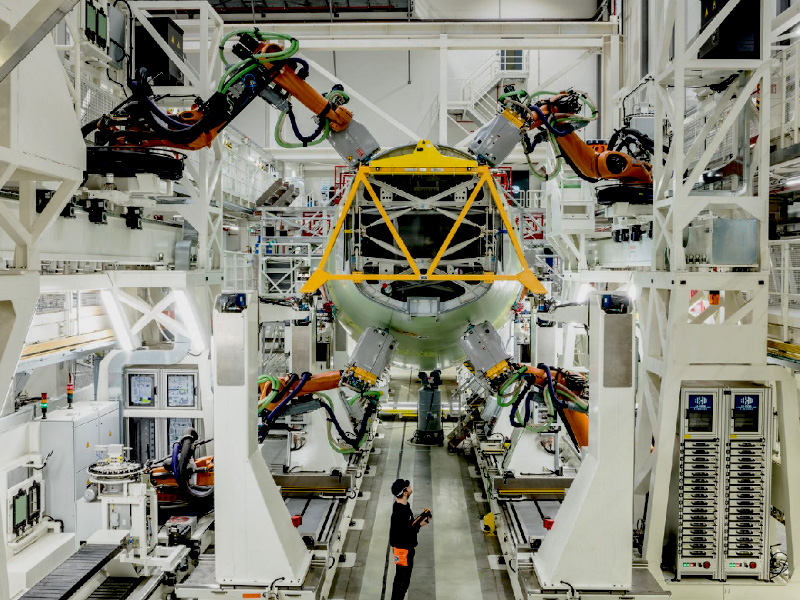
Lasersvejserobot til flysvejsning
Robotter bruges i forskellige industrier på grund af deres høje repeterbarhed, gode pålidelighed og stærke anvendelighed. På nuværende tidspunkt er fremstillingsprocessen af rumfartsprodukter stadig arbejdskrævende, kompliceret i procedurer og dårlige arbejdsforhold, suppleret med et stort antal værktøjsarmaturer og manuel fremstilling. Manglen på automatiseret produktionskapacitet er blevet en flaskehals, der begrænser forbedringen af pålideligheden og produktionskapaciteten af våben og udstyr. I en tid med kraftig udvikling af rumfart er anvendelsen af industrielle robotter til automatiseret produktion af rumfartsvirksomheder af stor betydning for transformationen og opgraderingen af virksomhedens produktionsmodeller og forbedringen af avanceret udstyrsfremstillingskapacitet. Svejsning er et vigtigt led i den formelle fremstillingsproces for rumfartsprodukter. Den rolle, som svejserobotter spiller her, er ekstremt vigtig.
Oversigt over lasersvejsbarhed af aluminiumslegering
Siden fødslen af den 1 lasersvejsemaskine i 1960 har lasersvejseteknologien udviklet sig hurtigt. I 1965 blev en rubinlasersvejsemaskine til svejsning af tykfilmskomponenter udviklet. I 1974 blev verdens 1. 5-aksede laserbehandlingsmaskine, en portallasersvejsemaskine, bygget i Ford Motor Company. Senere udviklede Ford Motor Company i USA en lasersvejsningsproduktionslinje. I dag har lasergeneratorer, der kan bruges til svejsning, udviklet sig fra 1. generation af CO2 gaslasere til YAG solid-state lasere, samt de nyeste fiberlasere. Den største fordel ved lasersvejsning er, at dens energi er koncentreret, hvilket resulterer i et stort aspektforhold af den svejste samling og en lille svejsedeformation. Med den kontinuerlige forbedring af laserstrålekvaliteten er lasersvejsning nu blevet en moden svejsemetode, der er meget udbredt inden for forskellige områder af national økonomi og nationalt forsvarsbyggeri.
Aluminiumslegering har lav densitet, god korrosionsbestandighed, høj udmattelsesbestandighed, høj specifik styrke og specifik stivhed og er et ideelt materiale til flystrukturer. I de senere år, selvom nye materialer såsom titanlegeringer og kompositmaterialer har fået stor opmærksomhed i luft- og rumfartsindustrien, på grund af en række fordele såsom rige ressourcer, fremragende ydeevne, nem forarbejdning og lave omkostninger til aluminium, og den kontinuerlige nye varmebehandling af traditionelle aluminiumslegeringer Udvikling og fremkomsten af nye aluminiumslegeringer (såsom aluminium-lithium legeringer), er det forudsigeligt, at anvendelsen af aluminium legeringer i flystrukturer vil stadig have uerstattelige fordele i lang tid i fremtiden. Derfor er aluminiumslegeringssvejseteknologi blevet en vigtig teknisk nøgle. Brugen af lasersvejseteknologi til at forbinde aluminiumslegerede luftfartskomponenter har mange fordele, såsom stor svejsedybde-til-bredde-forhold, lille svejsevarmepåvirket zone, lille svejsedeformation og høj svejsehastighed. Imidlertid har lasersvejsning af aluminiumslegering nogle tekniske vanskeligheder.
En detaljeret beskrivelse af lasersvejseskema for skrogpanel af store passagerfly
I lasersvejsekomponenterne i den lange truss af huden på skroget på det store passagerfly kan længden af en enkelt svejsning være mere end 4m. Samtidig kan stabiliteten af svejseprocessen effektivt opretholdes ved svejseproduktion, da huden og det lange bindingsværk er meget tyndt. En af nøglerne til succes. I denne løsning svejses dobbelte laserstråler samtidigt på begge sider af hudens inderside. For at bevare integriteten af den ydre hud kan svejseprocessen ikke trænge ind i huden, og den T-formede struktur behøver ikke at understrege aspektforholdet for meget. Nøglen er at danne en kontinuerlig, fejlfri, højtydende svejsesamling. Derfor er det nødvendigt at opretholde stabiliteten af de små huller og smeltet pool under laser dyb penetration svejsning.
Det betragtes hovedsageligt ud fra 2 aspekter: På den ene side, ud fra svejseværktøjets og udstyrsgarantiens perspektiv, er det nødvendigt at opretholde højpræcisionsfastspænding og laserfokusering og -centrering og at opretholde en høj gentagelse i bevægelsen af 3D Robot lasersvejsemaskine til at styre svejsehovedet. Positioneringsnøjagtighed og banepositioneringsnøjagtighed, når det er nødvendigt, brug et passende sporingssystem; på den anden side, på grund af den gode flydende flydende aluminiumslegering, lav overfladespænding, dårlig stabilitet af den smeltede pool, samtidig er ioniseringsenergien af aluminium lav, og svejseprocessen er let. Plasma er tilbøjelig til overophedning og ekspansion, og det fører også til dårlig svejsestabilitet. Derfor bør forskning udføres ud fra svejsemetallurgiens perspektiv.
1. Aluminiumslegering har en meget høj initial overfladereflektivitet for laserstråler (over 90% forum CO2 lasere og tæt på 80% for YAG-lasere), som kræver en større lasereffekt, før den smeltede pool dannes;
2. På grund af påvirkningen af flere faktorer såsom metallurgi og teknologi er lasersvejsning af aluminiumslegering mere tilbøjelig til porer;
3. Aluminiumslegering er en typisk eutektisk legering, og den er mere tilbøjelig til varme revner under lasersvejsning med hurtig størkningsbetingelser;
4. Lasersvejsespaltens tilpasningsevne er lille, og monteringsnøjagtigheden af svejsningen er høj;
5. Aluminiumslegering har en stor lineær ekspansionskoefficient, som er let at producere svejsedeformation;
6. Den termiske ledningsevne af aluminiumslegering er stor, køletiden er kort, og den metallurgiske reaktion af den smeltede pool er utilstrækkelig, hvilket er let at forårsage defekter;
7. Flydende aluminiumslegering har god fluiditet, lav overfladespænding og dårlig stabilitet af den smeltede pool.
Lasersvejseteknologi er de mest effektive metoder til svejsning af aluminiumslegeringer i rumfartsproduktion
Lasersvejseteknologi er stadig en af de mest effektive metoder til svejsning af aluminiumslegeringer i rumfartsområdet. Med kontinuerlige eksperimenter og forskning viste lasersvejsning gradvist sin gode procesydelse og mekaniske egenskaber efter svejsning. Sammenlignet med traditionel TIG-svejsning og MIG-svejsning har lasersvejsning karakteristika af høj svejsekvalitet, høj præcision og høj hastighed. Det er i øjeblikket en af de hurtigst udviklende og mest undersøgte metoder. I de senere år har mange internationale videnskabelige forskere udført en masse forskning i aluminiumslegeringslasersvejsning og gradvist dannet en mere pålidelig aluminiumslegeringslasersvejseteknologi.
Sammenlignet med traditionelle nittede skrogvægpaneler har lasersvejsning skrogvægpaneler åbenlyse w8-reduktionseffekter, kan forbedre ydeevnen af de forbindende dele og har fordelene ved at reducere produktionsomkostningerne og forbedre produktionseffektiviteten. Spændingskoncentrationen og deformationsproblemerne forårsaget af lasersvejsning er dog ikke til stede i nitningsprocessen. Lasersvejsningsprocessen for skrogpanelet på et stort passagerfly er en kompleks svejseproces med stor størrelse, lille tykkelse og flere svejsesømme, og dens deformationsproces er meget kompliceret.
Raketsvejsning
Motoren er rakettens hjerte, og de barske arbejdsforhold stiller skrappe krav til raketmotorens opbygning. Dysens kropsareal skal modstå stød og kraftige vibrationer fra haleflammens luftstrøm, og højhastighedsstrålehastigheden overstiger 4 Mach. Afstanden mellem det indre og ydre lag af dyseforlængerdelen er kun 1mm, som er en dobbelt himmel af is og ild: lavtemperaturbrændstof under -100 ℃ flyder inde i mellemlaget, og supersoniske haleflammer over 3000 ℃ uden for mellemlaget. Mellemlaget skal modstå snesevis af Selv hundredvis af atmosfæriske trykstød og stærke vibrationer forårsaget af dem; en række strenge krav udgør en stor udfordring for kvaliteten af motorsvejsning.
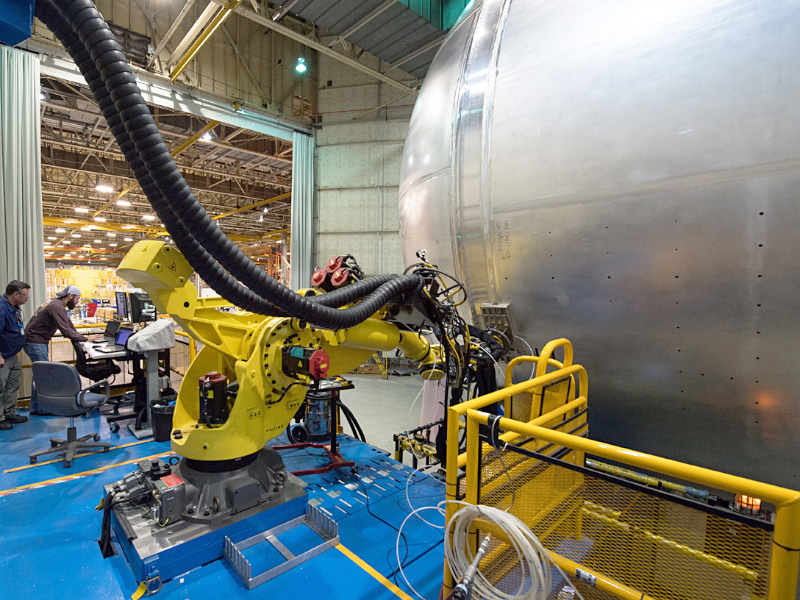
Lasersvejsningsrobot til raketsvejsning
3D robot laser svejsemaskine har mange fordele som en svejsemetode af raket motor krop og dyse forlængelse. Den traditionelle raketmotordyseudvidelsessektion er opdelt i: regenerativ køletype, strålingskølingstype, udstødningskølingstype, ablationskoldlufttype. Vakuumlodning er en konventionel svejsemetode til sandwich af regenerative køledyser til fræsning af riller. Denne metode har gennemsnitlig svejsestyrke og komplicerede betjeningsprocedurer. Svejsningen skal udføres i et vakuummiljø. Det er vanskeligt at automatisere svejseprocessen og kræver et relativt højt teknisk niveau af operatører. Høj, og fremstillingscyklussen er lang, og produktionsomkostningerne er høje. Efter analyse og demonstration er lasersvejsning 1. valg til svejsning af sandwichstrukturen af fræserillens regenerative køledyse. Det har mange fordele såsom kort fremstillingscyklus, høj grad af automatisering og lave miljøkrav. Det kan i høj grad forkorte raketmotorens dyseudviklingscyklus (kompressibel til 10 timer), reducere fremstillingsomkostningerne for dysen og derved effektivt reducere omkostningerne til raketopsendelse.