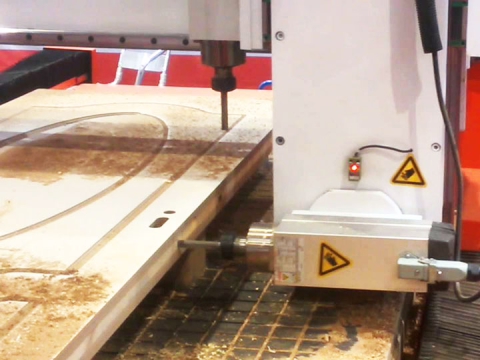
Almindelige overfræsere bruges til udskæring og indskæring CNC routere, mens nogle specielle fræsere kan bruges i CNC-fræsemaskiner til at fræse metalforme, CNC-boremaskiner til at bore huller og CNC-bearbejdningscentre til at skære træ og metal med automatisk værktøjsskifter, men standardfræseren kan ikke bruges til CNC-drejebænke i stedet for at dreje værktøj.
Routerbits
Hvad er en router bit?
En fræserbit er et værktøj, der bruges til flad udskæring, reliefudskæring, skæring, riller og boring. Den er fastgjort på CNC-fræserens spindel med værktøjsholderen og bevæger sig langs værktøjsstien i henhold til G-kode-kommandoen udstedt af CNC-controlleren, og substratet vil blive skåret med mønstre eller skåret i former.
CNC-fræserens skærehastighed er meget vigtig, mens fræsemaskinen og -modellen også påvirker bearbejdningskvaliteten og effektiviteten. Sådan vælger du de rigtige overfræserbits til din CNC maskine?
Hvor mange type router bits?
På nuværende tidspunkt omfatter de mest almindelige standardfræsere på markedet lige skærebits, rabbebits, V-rille skærebits, flush trimme bits, kerne skærekasse bits, kant skære bits, cove skære bits, afrunding over bits, affasning skæring bits og specialfræserbits.
Et problem, man skal stå over for, når man laver en værktøjsbane, er valget af fræseren. Værktøjets kantvinkel og kantbredde har stor indflydelse på bearbejdningsnøjagtigheden og hastigheden. Hvis kantvinklen og kantbredden på værktøjet er stor, vil skærehastigheden være høj, men den resulterende grafik er muligvis ikke i orden. Hvis værktøjets klingevinkel og klingebredde er lille, vil skærehastigheden være langsom, men grafikken vil være meget fin, og værktøjets holdbarhed vil være relativt dårlig. Derfor skal stien gribes så meget som muligt, og det bedst egnede værktøj bør vælges. I det faktiske arbejde bør forholdet mellem bearbejdningskvalitet og effektivitet overvejes fuldt ud, og metoder som f.eks. grovfræserbit, finfræserbit og 3D fræserbit skal anvendes fleksibelt. Små værktøjer bør bruges til finbearbejdning, og indstillingen af overlapningsforholdet for værktøjerne er også vigtig. Derfor er den nøjagtige brug af værktøjet i selve skæreprocessen nøglen til succes.
Hvordan man bruger fræserbits i en CNC-maskine?
Forskellige materialer bruger forskellige værktøjer. Her vil jeg introducere dig, hvilke typer routerbits du skal bruge til specifikke materialer:
• Akrylskæring anbefales at bruge en enkantet spiralfræser, som er kendetegnet ved røgfri og smagløs forarbejdning, høj hastighed, høj effektivitet, ingen klæbrige spåner og virkelig miljøvenlig. Dens specielle fremstillingsproces sikrer, at akrylen ikke sprænger med glat overflade og skærkant. Den bearbejdede overflade skal opnå en frostet effekt, og det anbefales at bruge et dobbeltægget 3-kantet spiralværktøj.
• MDF-skæring anbefales for at bruge en dobbeltkantet spiralfjernerbit til fjernelse af store spåner. Den har 2 højkapacitets spånfjernelsesriller og et dobbeltkantet design. God værktøjsbalance, ingen sortfarvning, ingen hætterøg og lang levetid ved bearbejdning af medium- og højdensitetsplader.
• Aluminiumpladeskæring anbefales at bruge en enkantet speciel aluminiumsfræser. Ingen klæber til overfræseren under skæring med høj hastighed og høj effektivitet.
• Præcis lille reliefudskæring anbefales for at bruge en rundbundet udskæringsfræser.
• Kork, MDF, nyt træ, PVC, akryl i stor skala, dyb reliefudskæring anbefales for at bruge en enkantet spiralformet kugleoverfræser.
• Øvre og nedre grat-fri skæring anbefales at bruge enkantede, dobbeltkantede op- og nedoverfræsere.
• Metaludskæring anbefales at bruge en enkelt-kantet, dobbelt-kantet lige-rillet fladbundet fræser.
• 3D fræsebit har høj koncentricitet og skarp kant, som bruges til præcis 3D udskæring.
• High-density board og massivt træ anbefales at bruge kant-tand fræser bit.
• Flerlagsplade- og skinnebearbejdning anbefales at bruge dobbeltægget lige rillefræser.
• Nedre fræser vil gøre den øvre overflade fri for grater, og der er ingen vippe under bearbejdning.
• Tungsten stålfræsere anbefales til fremstilling af metalforme, og overfladen er belagt med lilla sort og hærdet titanium.
• Multi-stribe fræsebor bruges til skrubning af spånplader.
• Diamantfræserbits bruges til spejlskæring i akryl.
Drejeværktøj
Drejeværktøjet er det mest udbredte enkantede værktøj. Det er også grundlaget for at lære og analysere forskellige typer værktøjer. Drejeværktøj bruges på div drejebænke at behandle ydre cirkler, indvendige huller, endeflader, gevind, drejeriller. I henhold til strukturen kan drejeværktøjer opdeles i integrerede drejeværktøjer, svejsedrejeværktøjer, maskinspændende drejeværktøjer, vendeværktøjer, der kan vendes, og formdrejeværktøjer. Blandt dem er anvendelsen af indekserbare drejeværktøjer i stigende grad udbredt, og andelen af drejeværktøjer er gradvist stigende.
Drejeværktøjet er et enkeltbladsværktøj, og der er mange typer på grund af drejeemnets forskellige former, men dets deles navne og funktioner er de samme. Et godt drejeværktøj skal have 2 hoveddele: et stift håndtag og en skarp klinge. Bladvinklen på drejeværktøjet påvirker drejningseffekten direkte. Forskellige drejeværktøjsmaterialer og arbejdsemnematerialer og vinklen på bladet er også forskellige. Drejeværktøjet til drejebænk har 4 vigtige vinkler, nemlig frigangsvinkel foran, frigangsvinkel til siden, skråvinkel bagtil og skråvinkel på siden.
Fræseskærere
En fræser er en vigtig del af en CNC mølle. En fræser er et roterende værktøj med en eller flere tænder til fræsning. Under fræsningen skærer hver tand intermitterende gennem resten af arbejdsemnet. Fræsere bruges til at fræse planer, trin, riller, forme overflader og skære arbejdsemner.
Under en typisk fræseoperation bevæger værktøjet sig i en CNC-fræser vinkelret på sin egen akse, hvilket gør det muligt at fjerne overskydende materiale fra arbejdsemnet rundt om værktøjets periferi. En CNC-fræser er en alsidig maskine, hvorpå en række forskellige bearbejdningsoperationer kan udføres. CNC-fræsere bruges til at bearbejde og fremstille dele i forskellige former og størrelser. En fræser er et vigtigt værktøj til disse opgaver.
For at gøre fræsning til en universel bearbejdningsproces, findes der en række forskellige fræsere på markedet. Disse fræsere er fremstillet i en række forskellige størrelser, former og materialer. Nogle fræsere er lavet af højhastighedsstål (HSS), mens andre har hårdmetalspidser.
De mest almindelige fræsere omfatter endefræsere, ru møller, perifere møller, sidefræsere, planfræsere, konkave møller, gevindfræsere, kuglepindfræsere og flyvende fræsere.
Valget af værktøjsdiameter varierer meget efter produkt og produktionsbatch. Valget af værktøjsdiameter afhænger hovedsageligt af udstyrets specifikationer og arbejdsemnets bearbejdningsstørrelse.
For fin efterbehandling er den bedste mulighed at bruge en jordklinge. Denne slags skær har bedre dimensionsnøjagtighed, så fræsning er en høj positioneringsnøjagtighed af skærkanten, og bedre bearbejdningsnøjagtighed og overfladeruhed kan opnås.
Til grovbearbejdning er det bedre at bruge pressede skær, hvilket kan reducere bearbejdningsomkostningerne.
Dimensionsnøjagtigheden og skarpheden af den pressede klinge er værre end den slebne klinges, men kantstyrken af den pressede klinge er bedre, den er modstandsdygtig over for stød under grov bearbejdning og kan modstå store skæredybder og store tilspændinger.
De skarpe, store skråvinkleskær kan bruges til fræsning af klæbrige materialer såsom rustfrit stål. Gennem skærevirkningen af den skarpe klinge reduceres friktionen mellem bladet og underlaget, og spånerne kan forlade den forreste ende af bladet hurtigere.
Uanset om vi vælger en fræser på en CNC-fræser eller en almindelig fræsemaskine, skal vi nøje overveje materialet og hårdheden af fræseren og fræserens specifikationer såsom klingelængde, klingelængde, klingediameter og skaftdiameter. Højhastigheds stålfræsere er normalt velegnede til almindelige fræsemaskiner, mens CNC-fræsere foretrækker hårdmetalværktøjer.
Ting at overveje
• Valget af fræseren kræver den passende størrelse på værktøjsspændet. Spænden har et tværsnit, det indvendige hul er ikke deformeret nok til at være rundt, spændetappen er slidt i lang tid, og det indre hul har en tilspidsning. Det er nemt at få værktøjshåndtaget til at vibrere.
• Værktøjsholderen skal passe til spændetangen og være i stand til at komme ind og ud af spændetangen. Værktøjsholderen skal kunne sættes godt fast i spændetangen og strammes. Hvis værktøjsspændet har været brugt for længe, er det indvendige hul deformeret, og et nyt skal straks udskiftes.
• Kontroller altid værktøjets sejhed og skarphed. Hvis du opdager, at værktøjerne er stumpe eller kanterne er beskadigede, bør du udskifte dem med det samme.
• CNC-fræserbit kræver, at tykkelsen af underlaget ikke kan overstige værktøjets maksimale skæretykkelse, ellers vil værktøjet gå i stykker, eller skæreeffekten vil være utilfredsstillende.
• Til udskæring og udskæring af forskellige materialer bør forskellige værktøjer vælges, og skære- og udskæringshastigheden bør modificeres med rimelighed.
• Under arbejdet med CNC-fræseren er det højhastighedsroterende værktøj meget skarpt. Det er nødvendigt at være opmærksom på, at kroppen ikke skal være tæt på overfræseren så meget som muligt, især for at prøve ikke at bære for brede overalls. Kvinder bør bandagere deres hår for at forhindre ulykker.
• Arbejdshastigheden af CNC fræser bit skal være afbalanceret, og skærehastigheden skal holdes så ensartet som muligt.
• Det er bedst at bruge professionelle rengøringsmidler til rengøring af værktøj.
• Når overfræseren ikke er i brug, påfør smør for at forhindre, at værktøjet ruster.
• Du må ikke selv slibe eller ændre klingens form.