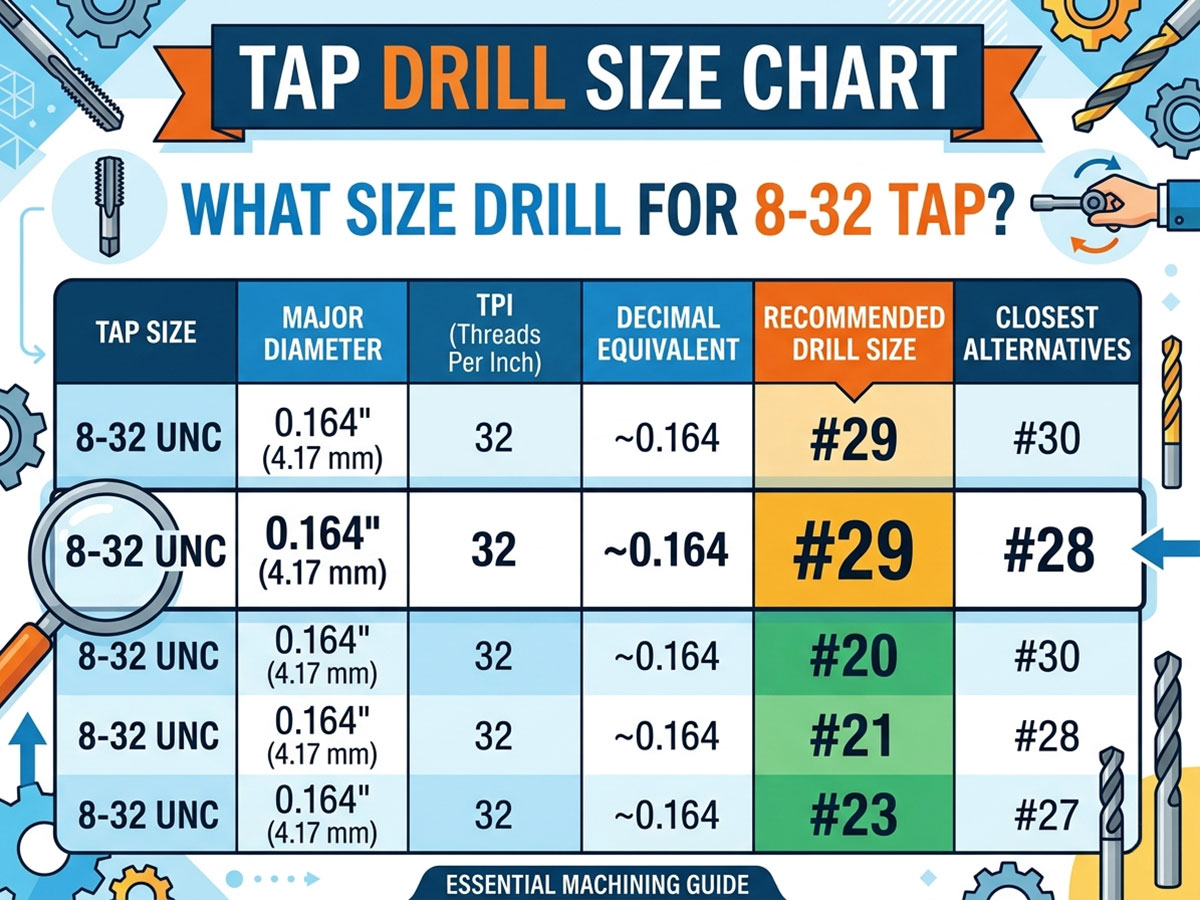
Hurtigt svar: 8-32 gevindborestørrelse
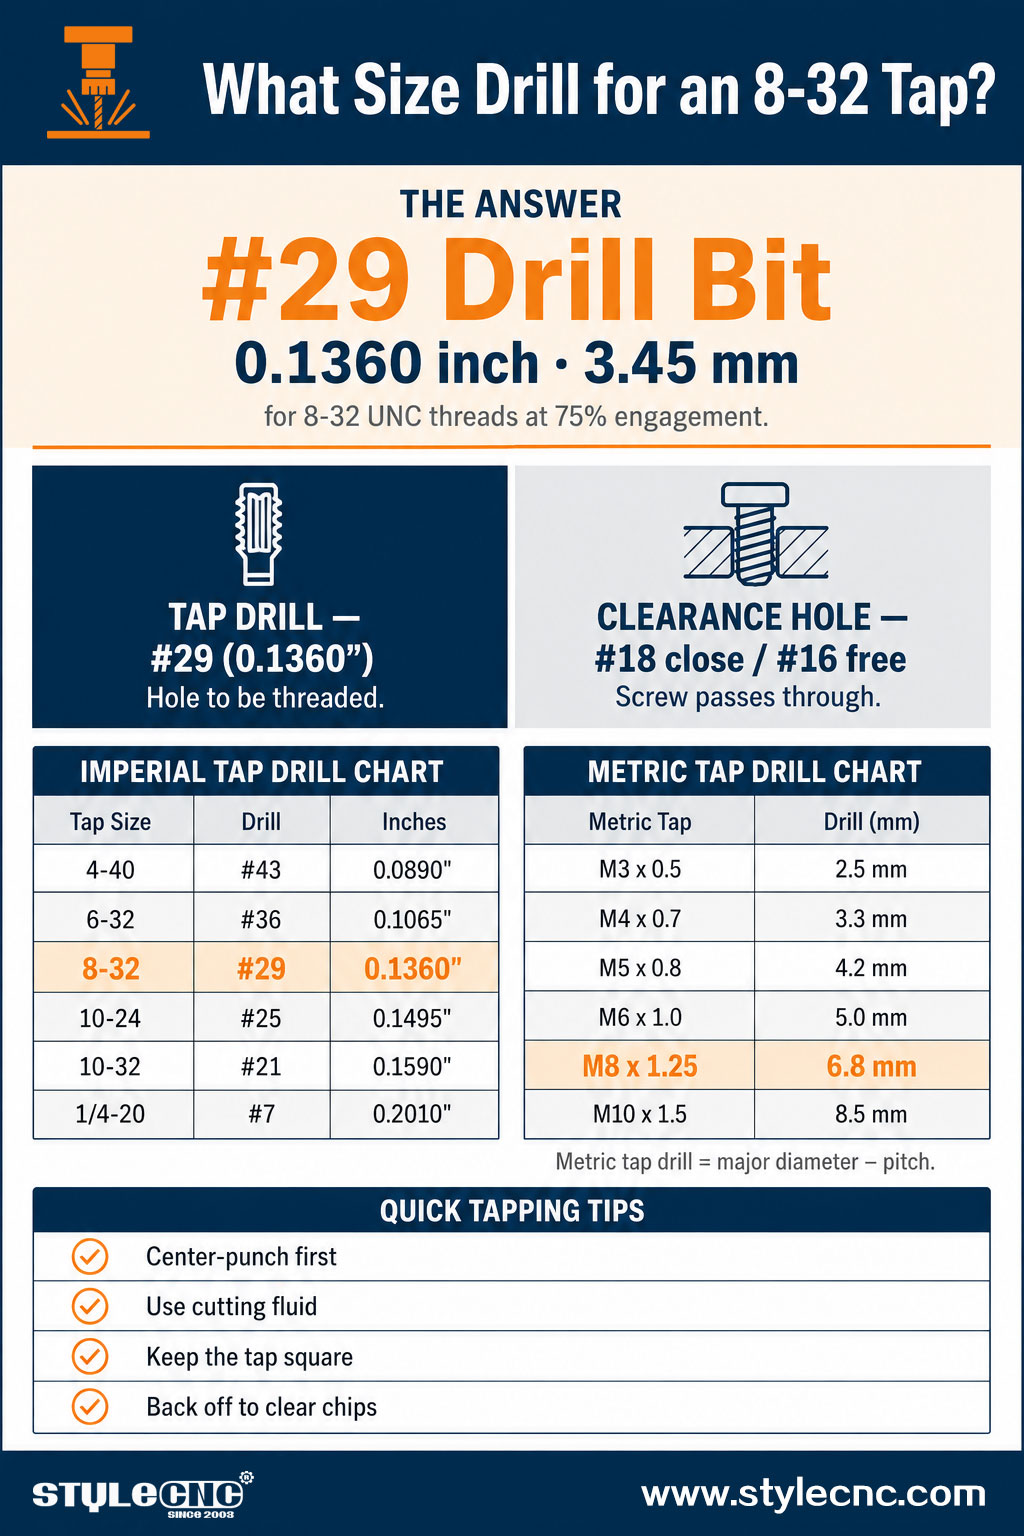
| Mål | Gevindbor (gevindskæring) | Rydningshul |
| Borehovednummer | #29 | #18 (lukket) / #16 (fri) |
| Diameter (tommer) | 0.1360 " | 0.1695 "/ 0.1770" |
| Diameter (mm) | 3.45 mm | 4.31 mm / 4.50 mm |
| Formål | Hul, der skal gevindskæres med gevind | Hul til skrue at sætte igennem |
Hvis du ikke har et bor i diameter #29 ved hånden, er et 9/64" (0.1406") bor en god erstatning, selvom det giver lidt lavere gevind. For maksimal styrke i bløde metaller er #29 fortsat det anbefalede valg.
Hvad betyder "8-32" egentlig?
Forståelse af nummereringen hjælper dig med at læse ethvert gevindskærediagram med sikkerhed.
• "8" er skruemåleren (a #8 Maskinskruen har en større diameter på ca. 0.164 tommer).
• "32" er antallet af gevind pr. tomme (TPI).
• Tilsammen beskriver 8-32 en #8 skrue med 32 gevind pr. tomme i UNC-gevindstandarden (grov).
Gevindboret skal være en smule større end skruens mindre diameter, men mindre end dens større diameter. Dette giver lige præcis nok materiale til, at gevindboret kan skære gevind uden at binde.
Gevindbor vs. frigangshul: Kend forskellen
At vælge den forkerte hultype er den mest almindelige gevindskærefejl. Der er 2 helt forskellige huller:
| Hultype | Formål | 8-32 Borestørrelse |
| Gevindboremaskine | Boret mindre, så hanen kan skære gevind ind i væggen | #29 (0.1360" / 3.45 mm) |
| Klaringshul | Boret større, så skruen kan gå frit igennem uden gevindskåring | #18 tætsiddende pasform, #16 fri pasform |
Tommelfingerregel: Skru det mindre hul, før skruen gennem det større. En gennemgående hulmontering bruger et frigangshul på det øverste stykke og et gevindskåret hul på det nederste stykke.
Hvorfor trådengagementsprocenten er vigtig
Du vil måske bemærke, at gevindskårne diagrammer nævner en gevindprocent, normalt 75%. Dette refererer til, hvor dybt gevindene bider ind i hulvæggen, og det påvirker direkte styrken og hvor let det er at gevindskære.
En højere gevindprocent lyder stærkere, men den tilføjer overraskende lidt holdekraft, samtidig med at den kraft, der er nødvendig for at dreje gevindtappen, øges dramatisk. Fra 75% til 100% gevind kan mere end fordoble gevinddrejningsmomentet, hvilket er grunden til, at næsten alle værksteder sigter mod 60% til 75% interval.
• 50-60% trådNemmest at gevindskære, lavest risiko for brud på gevindskårne gevind, bevarer stadig det meste af styrken. God til hårde materialer.
• 75% gevind (standard)Den optimale gevindskårne ...
• 100% trådSjældent nødvendigt. Meget højt moment og stor risiko for at tappen knækker, hvilket giver lidt ekstra styrke.
Det er netop derfor, at bor nr. 29 (0.1360") anbefales til 8-32 i stedet for et mindre bor. Det producerer rene 75% gevind, samtidig med at gevindtappen er nem at dreje, selv i hånden.
Borestørrelse og dit materiale
Gevindskæreboret #29 fungerer på de fleste materialer, men den måde, du borer og gevindskære på, bør ændre sig med emnet.
• Aluminium og messingBlød og tilgivende. Bor nr. 29 giver rene gevind; brug let skærevæske for at forhindre gevindtappen i at sætte sig fast.
• Blødt stålBrug skæreolie, og skru ofte for hanen for at fjerne spåner og undgå varmeophobning.
• Rustfrit stålHærder let ved deformation. Overvej et lidt større bor (mod 60% gevind) og brug et skarpt tryk med rigeligt smøremiddel.
• Plast og kompositterBoremaskinen nr. 29 fungerer godt; reducer hastigheden for at undgå smeltning, og brug en langsom, jævn bankebevægelse.
Størrelsesoversigt for Imperial Tap Drill (almindelige størrelser)
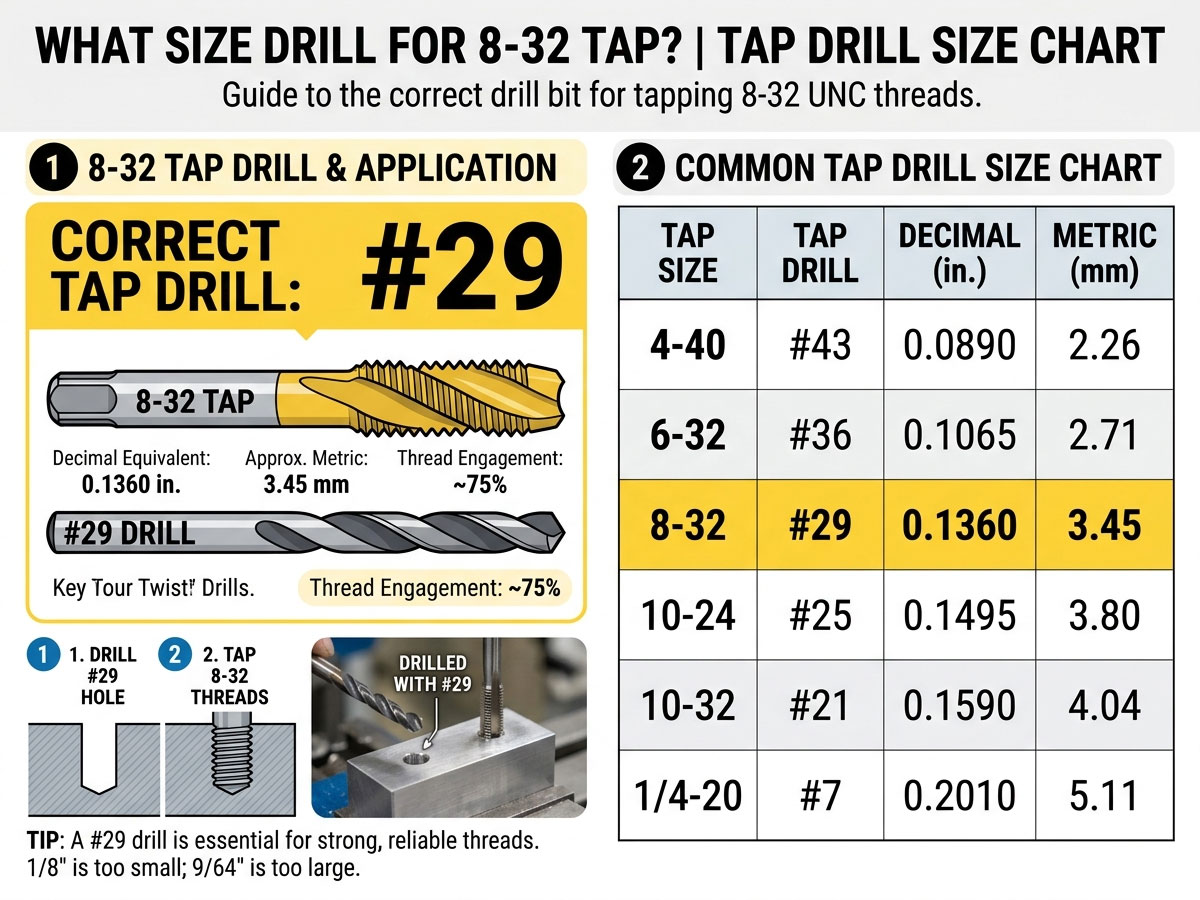
Her er standardstørrelserne på gevindbor til de mest almindelige maskinskruer med tommer ved 75 % gevindindgreb. Opbevar denne tabel i nærheden af din arbejdsbænk.
| Tryk på Størrelse | Tryk på Drill | Inches | mm |
| 4-40 UNC | #43 | 0.0890 " | 2.26 mm |
| 6-32 UNC | #36 | 0.1065 " | 2.70 mm |
| 8-32 UNC | #29 | 0.1360 " | 3.45 mm |
| 10-24 UNC | #25 | 0.1495 " | 3.80 mm |
| 10-32 UNF | #21 | 0.1590 " | 4.04 mm |
| 1/4-20 UNC | #7 | 0.2010 " | 5.11 mm |
| 1/4-28 UNF | #3 | 0.2130" | 5.41 mm |
| 3 / 8-16 UNC | 5 / 16 " | 0.3125 " | 7.94 mm |
| 3 / 8-24 UNF | Q | 0.3320 " | 8.43 mm |
Størrelsesskema for metrisk gevindskårne bor (mm)
For metriske gevindtappe beregnes gevindborestørrelsen som den største diameter minus gevindstigningen. Her er de almindelige værdier, inklusive den ofte søgte M8 x 1.25.
| Metrisk tap | Gevindbor (mm) | Gevindbor (ækvivalent i tommer) |
| M3 x 0.5 | 2.5 mm | ~ 0.0984 " |
| M4 x 0.7 | 3.3 mm | ~ 0.1299 " |
| M5 x 0.8 | 4.2 mm | ~ 0.1654 " |
| M6 x 1.0 | 5.0 mm | ~ 0.1969 " |
| M8 x 1.25 | 6.8 mm | ~ 0.2677 " |
| M10 x 1.5 | 8.5 mm | ~ 0.3346 " |
| M12 x 1.75 | 10.2 mm | ~ 0.4016 " |
Den populære 8 mm x 1.25 gevindtap (M8 x 1.25) bruger et 6.8 mm bor. Dette er den standard M8-størrelse med grov tandning, der findes på de fleste almindelige fastgørelseselementer.
Skæretappe vs. formnings- (valse-)tappe
De fleste diagrammer angiver størrelser for standard skæretappe, som fjerner materiale. Formtappe (også kaldet rulletappe) forskyder i stedet materiale og kræver et større bor.
• Skæretap (8-32)Brug en boremaskine nr. 29 (0.1360"). Standardvalget for de fleste værksteder.
• Formnings- / valsetap (8-32)Brug et lidt større bor, omkring 0.1405–0.1440", da der ikke skæres noget materiale væk.
• Hvorfor det betyder nogetBrug af en skærende borestørrelse sammen med en formtap skaber et for stort drejningsmoment og kan knække gevindtappen.
Formtapps fungerer bedst i duktile metaller som aluminium og blødt stål, da de producerer stærkere gevind uden spåner. Kontroller altid snittappproducentens anbefalede borestørrelse, når du bruger rulletapps.
Sådan borer og gevindskårer du et 8-32 hul
Uanset om du arbejder manuelt eller på en CNC-maskine, er rækkefølgen den samme:
• Marker og centerkør hullets placering for at forhindre boret i at vandre.
• Bor med et nr. 29 bor (0.1360") ved den korrekte hastighed til dit materiale.
• Tilsæt skærevæske for at reducere friktion og forlænge gevindtappens levetid, især i stål.
• Drej 8-32-gevindtappen lige ind i hullet, drej den en halv omgang fremad og derefter en kvart omgang tilbage for at fjerne spåner.
• Rengør og test ved at skrue en 8-32 skrue i for at bekræfte en jævn pasform.
På en CNC-maskine er boring og gevindskæring programmerede operationer. Til præcisionsgevindhuller i metaldele er en CNC-fræser or CNC bearbejdningscenter udfører boring og gevindskæring i en enkelt opsætning med repeterbar nøjagtighed.
Almindelige gevindskærefejl, der skal undgås
• Brug af et clearancebor til gevindskæring: Et hul, der er for stort, vil ikke holde gevindene. Brug altid #29 gevindskærebor til 8-32, ikke clearanceboret.
• Springer skærevæske over: Tør gevindskæring i metal sløver gevindtappen hurtigt og risikerer brud.
• Gevindskæring i en vinkel: En skæv gevindskære skaber svage, skæve gevind. Hold gevindskæremaskinen vinkelret på overfladen.
• Fjerner ikke spåner: Hvis gevindtappen tvinges uden at løsne, pakkes spåner, og værktøjet knækker.
• Forkert bor til materialetykkelse: Tilpas bore- og gevindskæringshastigheder til dit materiale for at undgå brænding eller deformationshærdning.
At vælge det rigtige bor og værktøj er også vigtigt. STYLECNC Guide til CNC-fræsere og endefræsere forklarer, hvordan man vælger skæreværktøjer til rene huller i aluminium, stål og kompositmaterialer.
Ofte stillede spørgsmål
Hvilken størrelse bor skal jeg bruge til en 8-32 gevindtap?
Brug et borehoved nr. 29, der måler 0.1360 tommer (3.45 mm). Dette er standard gevindskærestørrelsen for 8-32 UNC-gevind ved ca. 75 % gevindindgreb.
Hvad er størrelsen på frigangshullet til en 8-32 skrue?
Brug et nr. 18 bor (0.1695") for en tæt pasform eller et nr. 16 bor (0.1770") for en fri pasform. Frigangshullet lader skruen passere igennem uden gevind.
Kan jeg bruge en metrisk boremaskine i stedet for et #29 bor til 8-32?
Ja. Et 3.5 mm bor (0.1378") er meget tæt på et #29 og fungerer godt til 8-32 i de fleste materialer og producerer lidt under 75% gevind.
Hvilken borestørrelse skal der bruges til en M8 x 1.25 gevindtap?
Brug et 6.8 mm bor til en standard M8 x 1.25 grov gevindskåren borehoved. Dette er den metriske ækvivalent, der almindeligvis søges efter som borestørrelsen 8 mm x 1.25 gevindskåren borehoved.
Hvordan beregner jeg en metrisk gevindborestørrelse?
Træk gevindstigningen fra den største diameter. For eksempel M8 x 1.25 = 8 minus 1.25 = 6.75 mm, afrundet til et standard 6.8 mm bor.
Er 8-32 gevindboremaskinen den samme som 8-36?
Ja. Både 8-32 og 8-36 gevindtappe bruger normalt et #29 bor (0.1360"), da de deler det samme #8 skruemåler og lignende mindre diametre.
Præcisionshuller starter med den rigtige maskine
For ensartet, gentagne boringer og gevindskæringer på tværs af mange dele fjerner en CNC-maskine gætteriet. STYLECNC metal CNC maskiner og lær hvordan man bruger en CNC-fræsemaskine til at producere præcise gevindhuller i metal, aluminium og kompositmaterialer i stor skala.