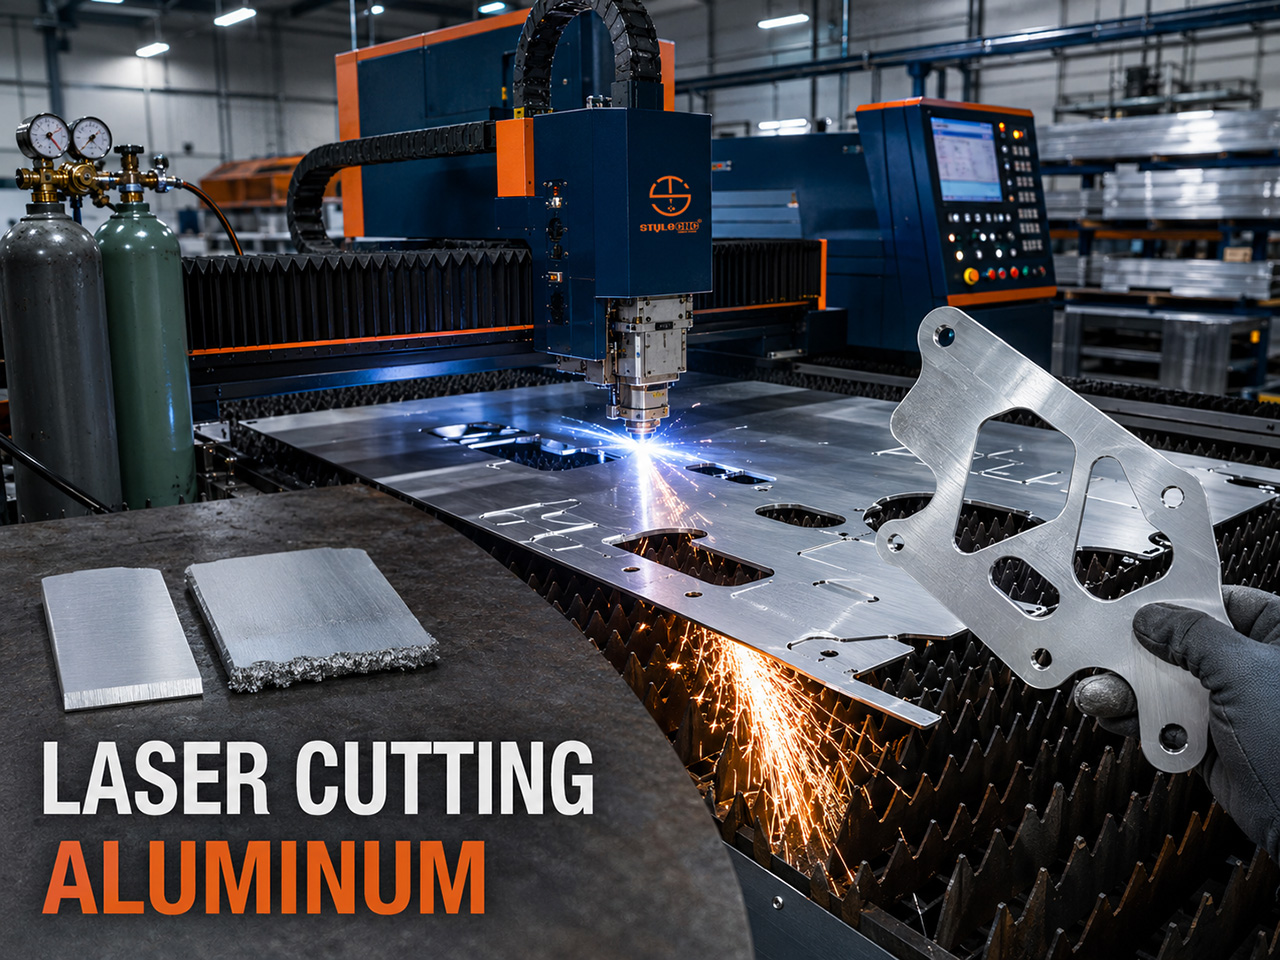
Kan en fiberlaser skære aluminium?
Ja, fiberlasere skærer aluminium godt: bølgelængden på 1064 nm absorberer langt bedre i aluminium end CO2 lasere, hvilket gør fiber til standardvalget. En fiberlaser på 1.5 til 2 kW skærer rent op til 3 mm, 3 kW håndterer omkring 6 til 8 mm, 6 kW når 12 til 16 mm, og 12 kW skærer op til 30 mm, selvom kantkvaliteten forringes over cirka 20 mm. Højtryksnitrogenassistance (15 til 20 bar) er nøglen til slaggefri kanter.
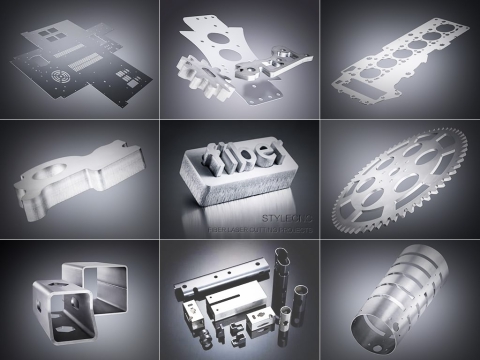
Det ærlige svar har to halvdele. Fiberlasere skærer rutinemæssigt aluminium, i alt fra elektronikkabinetter til beslag til luftfartøjer og batteribakker til elbiler. Og aluminium straffer stadig sjuskede opsætninger hårdere end stål, fordi to af dets materialegenskaber modarbejder fysikken bag laserskæring.
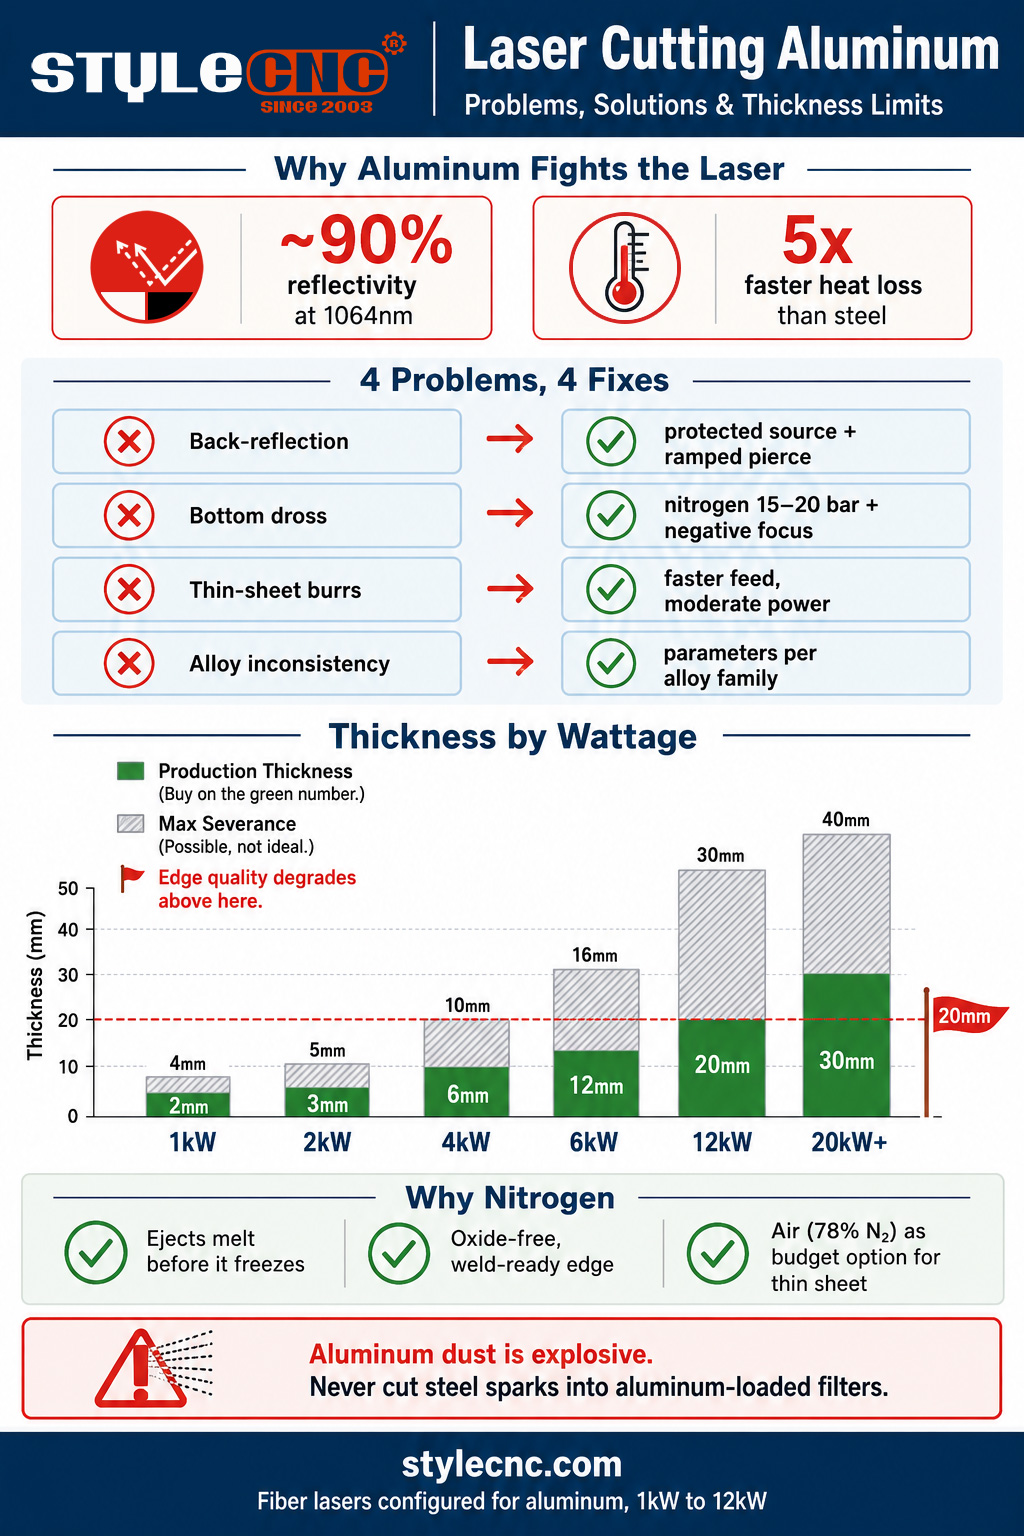
Den første er reflektionsevne: aluminium reflekterer cirka 90 procent af fiberlaserens 1064 nm-stråle ved stuetemperatur, så kun en brøkdel af den leverede effekt kobles oprindeligt til materialet. Den anden er varmeledningsevne: med cirka 237 W/mK mod cirka 50 for stål dræner aluminium varme ud af skærezonen næsten 5 gange hurtigere. Strålen kæmper for at opbygge en smeltepool, mens den omgivende plade aktivt køler den ned. Alt, hvad der er vanskeligt ved laserskæring af aluminium, kan spores tilbage til disse to tal.
De 4 problemer, der ødelægger aluminiumssnit (og deres løsninger)
PROBLEM 1: Bagrefleksion
Hvorfor det skerUskåret aluminium fungerer som et spejl ved 1064 nm. Under gennemboring, før smeltebadet dannes, reflekteres en del af strålen direkte tilbage op ad den optiske bane. På ubeskyttede maskiner kan dette beskadige skærehovedets optik eller i alvorlige tilfælde selve laserkilden, hvilket er grunden til, at ældre kilder havde advarsler om aluminium i deres manualer.
FixenModerne fiberlasere leveres med beskyttelse mod tilbagerefleksion (isolatorer og sensorer, der afbryder refleksionskilden før skade). Bekræft, at din kilde er klassificeret til reflekterende metaller, hold hovedet vinkelret, så refleksioner ikke fokuserer rent tilbage, og brug en korrekt gennemboringsrutine (optimeret effekt, let defokusering), så spejlfasen varer millisekunder i stedet for sekunder.
PROBLEM 2: Slagger på den nederste kant
Hvorfor det skerDen definerende aluminiumsfejl. Smeltet aluminium er viskøs, og pladens høje ledningsevne køler smelten så hurtigt ned, at den bliver sjappet, før hjælpegassen kan skubbe den ud. Det halvstørknede metal klæber til bunden af snitsnittet og fryser til en hård, skarp perle, der skal slibes af. En tykkere plade gør det værre: mere smeltevolumen, samme undslipningsvindue.
FixenUdstødning er bedre end kraft. Kør højtryksnitrogen ved 15 til 20 bar gennem en større dyse, indstil fokus negativt (ind i materialet), så savsnittet forbliver bredt i bunden og giver smelten en udgang, og sænk tilføringshastigheden med 10 til 15 procent fra stålækvivalente indstillinger. Hvis slagger fortsætter, skal du reparere gas, dyse, afstandsstykke og fokus, før du bruger mere effekt; ekstra kraft på en dårligt udstødt snitspåføring gør blot, at der skal renses mere smelte.
PROBLEM 3: Grater og ru kanter på tynd plade
Hvorfor det skerPå plader under 3 mm er den sædvanlige årsag til skift: for meget varme, ikke for lidt. For meget kraft eller langsom fremføring overopheder den bløde legering, savsnitkanterne smelter tilbage, og snittet afsluttes med en hævet grat og en stribet, grå kant i stedet for en ren, blank overflade.
FixenSkær tyndt aluminium hurtigt med moderat kraft og ren nitrogen. Kontroller dysens tilstand og centrering (en slidt eller skæv dyse trækker gasstrømmen sidelæns og giver grater på den ene side af savsnittet), og hold fokus på eller lige under overfladen for maksimal skarphed i kanten. Velafstemt tyndpladealuminium bør komme blankt, gratfrit og klar til opbremsning fra bordet.
PROBLEM 4: Inkonsistente resultater mellem legeringer
Hvorfor det skerOperatører justerer parametre på ét job og får slagger på det næste, fordi aluminium ikke er ét materiale. Den rene 1xxx-serie skærer let, men efterlader meget slagger. 5xxx marinekvaliteter skærer de reneste af de almindelige legeringer. 6xxx arkitektonisk ekstrudering kræver omhyggelig hastighedskontrol for at undgå afbrænding, og den højstyrke 7xxx luftfartsplade er den mest parameterfølsomme og revneudsatte af alle.
FixenGem parametre pr. legeringsfamilie, ikke én aluminiumsindstilling. Når en ny legering eller endda et nyt parti ankommer, skal du køre et kort testsnit og justere hastighed og tryk, før pladen indføres. De 15 minutter med testsnit koster mindre end én kasseret rede.
Tykkelsestabell for aluminiumlaserskæring efter effekt
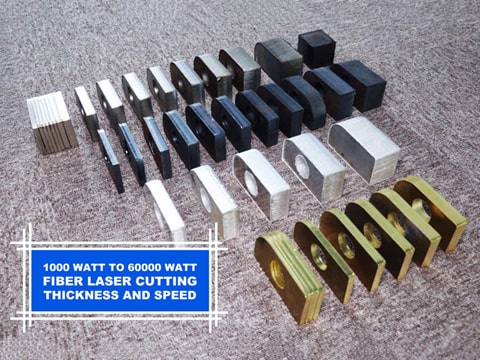
Den vigtigste forskel i enhver tykkelseskrav er maksimal adskillelse versus produktionstykkelse. Maksimal adskillelse betyder, at bjælken slipper igennem langsomt med en kantkvalitet, der muligvis skal efterbearbejdes. Produktionstykkelse betyder stabil hastighed, rene kanter og repeterbarhed. Køb og giv et tilbud ud fra produktionsnummeret.
| Laser magt | Produktionstykkelse | Maksimal fratrædelsesgodtgørelse | Noter |
|---|---|---|---|
| 1 kW | 1 2 til mm | 3 4 til mm | Tynde plader, skiltning, indkapslinger. Rent og hurtigt i vinduet |
| 1.5 til 2 kW | 2 3 til mm | 4 5 til mm | Indgangspunktet for pålidelig aluminiumsproduktion |
| 3 kW | 4 6 til mm | 8 10 til mm | Godt sted for generel fabrikation og byggemarkeder |
| 6 kW | 8 12 til mm | 16 mm | Dækker de fleste aluminiumsapplikationer tilstrækkeligt |
| 12 kW | 12 20 til mm | 25 30 til mm | Kantkvaliteten forringes mærkbart over ~20 mm |
| 20 kW+ | 20 30 til mm | 40 mm+ | Pladearbejde; dyb negativ fokus (-8 til -15 mm) påkrævet |
2 fysiknoter forklarer, hvorfor bordet flader ud i toppen. Skalering fra effekt til tykkelse er sublineær: fordobling af watt øger den brugbare tykkelse med omtrent halvdelen, ikke det dobbelte, fordi eksponenten i effekt-tykkelse-forholdet ligger omkring 0.65 for laserskæring. Og specifikt på tykt aluminium forvandler pladens ledningsevne den til en køleplade: ekstra watt spredes sidelæns ind i det omgivende metal og forstørrer smeltebassinet hurtigere, end det uddyber snittet, hvilket er grunden til, at det at skubbe effekt ind i et slaggerigt tykt pladesnit normalt fortykker slaggen i stedet for at rense den.
For det generelle metalbillede på tværs af stål, rustfrit stål og aluminium på hvert effektniveau, fiberlaserskæretykkelse, hastighed og effektreference indeholder de komplette multimaterialetabeller, som dette aluminiumspecifikke diagram passer til.
Hvorfor nitrogenassistance er vigtig for aluminium
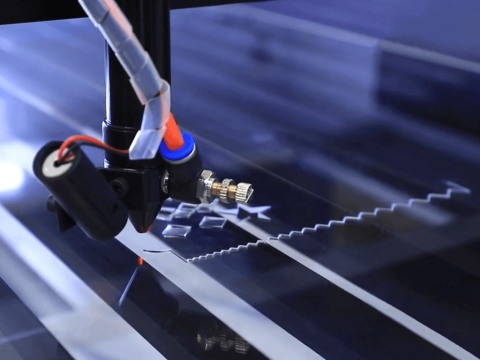
Hjælpegas udfører to opgaver ved laserskæring: den udstøder smeltet metal fra savsnittet, og den styrer kemien på skærefladen. På aluminium peger begge opgaver på nitrogen.
✓ Udstødning under trykAluminiums hurtigt afkølende smelte skal forlade savsnittet, før det bliver sjappet. Kvælstof ved 15 til 20 bar gennem en dyse med større diameter giver den mekaniske luftstrøm, der renser smelten i dens korte væskevindue. Dette er den største enkeltstående løftestang på slagger.
✓ Et inert skåret ansigtIltassistance, standard på kulstofstål, reagerer med aluminium og danner hård aluminiumoxid i og omkring savsnittet, hvilket gør kanten ru og komplicerer senere svejsning eller anodisering. Nitrogen holder skærefladen blank, oxidfri og svejseklar direkte fra bordet.
✓ Ingen forbrændingshjælp alligevelIlt fortjener sin plads på kulstofstål ved at bidrage med eksoterm energi til skæringen. Aluminium tilbyder ikke en sådan bonus, der er værd oxidstraffen, så iltudbyttet er udelukkende en ulempe.
✓ Trykluft som budgetmiddelLuft består af cirka 78 procent nitrogen, og moderne højtryksluftsystemer skærer tyndt og mellemstærkt aluminium acceptabelt til en brøkdel af prisen for nitrogen på flaske. Forvent en let grå farvetone på kanten fra delvis oxidation. Til skiltning og generel fremstilling kan det bestå; til svejseforberedelse og anodiseringsbundne dele skal du forblive på nitrogen.
Den praktiske omkostningsnotaNitrogenforbruget stiger stejlt med tryk og dysestørrelse, hvilket præcis er opskriften på aluminium. Værksteder, der skærer aluminium dagligt, retfærdiggør typisk en nitrogengenerator hurtigere end værksteder, der kun skærer i stål, og det er værd at vurdere luftassistance-muligheden på rigtige dele, før man antager, at flaskegas er den eneste løsning.
Sikkerhedsnoten, som ingen bør springe over: Aluminiumstøv
Fint aluminiumspulver er eksplosivt, og laserskæring genererer det. Faren er ikke selve skæringen, men støvopsamlingssystemet: aluminiumsfinstof, der ophobes i filtre, skaber en brændstofbelastning, og det klassiske ulykkesscenarie er at skære stål, hvis gnister fungerer som antændelseskilde, ind i et udsugningssystem, der allerede er fyldt med aluminiumsstøv.
Beskyttelsesreglerne er enkle. Hold støvsystemet rent efter en fastlagt tidsplan, bland aldrig stålgnister i aluminiumfyldte filtre (adskil arbejdet eller rengør mellem materialeskift), og følg udsugningsproducentens vejledning om vådseparatorer eller gnistfangere, hvor aluminiumvolumen er høj. Alle fiberlaserværksteder, der skærer aluminium i produktionsvolumen, bør behandle dette som en stående procedure, ikke stamkundskab.
STYLECNC Fiberlasere til aluminium
STYLECNC Fiberlaserskæremaskiner leveres med den konfiguration, som aluminium kræver: kilder beskyttet mod tilbagerefleksion, der er klassificeret til reflekterende metaller, højtrykshjælpegaskredsløb til 15 til 20 bar nitrogenarbejde og skæreparameterbiblioteker med indstillinger for hver aluminiumlegering. bedste fiberlaser metalskæremaskine Linjen dækker området 1.5 til 6 kW, hvor det meste aluminiumsfremstilling forekommer, og plade laserskærer Konfigurationen er rettet mod de tynde og mellemstore plader, der dominerer produktionen af skabe, skilte og paneler.
For butikker, der presser ind i tykke plader, højtydende fiberlaser metalskæremaskine skalerer op i 12 kW-klassen, hvor 20 mm produktionsaluminium bliver realistisk. Og for et fuldstændigt overblik over basiskapaciteten, er 1000W IPG fiberlaserskæring 3 mm aluminium video viser præcis, hvordan den nederste række i tykkelsesdiagrammet ser ud på rigtigt materiale. Kontakt STYLECNC Kombinér med dine legeringer, tykkelsesområde og månedlige volumen for en konfiguration og anbefaling af gassystemer, der er tilpasset aluminiumsarbejdet.
Ofte stillede spørgsmål
Kan en fiberlaser skære aluminium uden at beskadige sig selv?
Ja, på enhver moderne maskine. Den historiske frygt stammer fra aluminiums cirka 90 procents reflektionsevne ved fiberens bølgelængde: under gennemboring reflekterer den uskårne overflade stråleenergi tilbage op i optikken, og tidlige ubeskyttede kilder kan blive beskadiget. Nuværende fiberkilder leveres med tilbagerefleksionsisolering og sensorer, der fejler sikkert, hvilket er grunden til, at aluminium nu er et rutinemæssigt produktionsmateriale. Bekræft kildens reflekterende metalklassificering, før du køber, og skær derefter med tillid.
Hvorfor er der slagger på mine lasersnit i aluminium?
Fordi aluminiums smelte afkøles for hurtigt til at undslippe. Pladen leder varme væk omtrent 5 gange hurtigere end stål, så smeltet metal bliver sjappet i savsnittet og fryser fast til bundkanten, før gassen skuber det ud. Den faste rækkefølge, der virker: øg nitrogentrykket mod 15 til 20 bar, monter en større dyse, skub fokus dybere (negativt) ind i materialet, og forsink fremføringen med 10 til 15 procent. Tilføj kun effekt, når udkastningen er korrekt; mere effekt på et dårligt udkastet snit giver bare mere slagge.
Hvor tykt kan man laserskære aluminium?
Efter effektklasse, i produktionstermer: 1 kW håndterer 1 til 2 mm, 3 kW omkring 4 til 6 mm, 6 kW cirka 8 til 12 mm, og 12 kW kører 12 til 20 mm med maksimal adskillelse nær 30 mm. Over cirka 20 mm forringes kantkvaliteten uanset effekten, fordi aluminiums ledningsevne spreder bjælkeenergien sidelæns ind i pladen hurtigere, end den uddyber snittet. Angiv job baseret på produktionstykkelsen, ikke brochurens adskillelsesnummer.
Skal jeg bruge nitrogen til at laserskære aluminium?
For rene, svejseklare og anodiseringsklare kanter, ja: højtryksnitrogen udstøder smelten og holder snitfladen oxidfri, og ilt beskadiger aktivt aluminium ved at danne hård oxid på kanten uden nogen forbrændingsfordel til gengæld. Budgetalternativet er højtrykstrykluft, som er 78 procent nitrogen og skærer tyndt til medium aluminium acceptabelt med en let grå kanttone. Skiltning og generel fremstilling kan køre med luft; svejseforberedelse og kosmetisk arbejde bør forblive på nitrogen.
Kan a CO2 laserskåret aluminium?
Dårligt, og det anbefales ikke. Aluminium afspejler CO2 laserens bølgelængde på 10.6 mikron er endnu stærkere end fiberens bølgelængde, så koblingen er dårligere, risikoen for tilbagerefleksion er højere, og det praktiske tykkelsesvindue er tyndt. Dette er en af hovedårsagerne til, at metalfremstilling afgørende gik over til fiberkilder: 1064 nm-strålen absorberer flere gange bedre i aluminium, hvilket gør en marginal CO2 proces til en rutinemæssig fiberproces.
Hvorfor skærer forskellige aluminiumslegeringer så forskelligt?
Legeringskemi ændrer smelteadfærden. Ren 1xxx-seriens aluminium skærer let, men producerer den tungeste slagge. 5xxx marinekvaliteter er de mest rene skærefavoritter. 6xxx arkitektoniske legeringer kræver disciplineret hastighedskontrol for at undgå afbrænding, og 7xxx flyplade er den mest parameterfølsomme og revneudsatte familie. Batch-til-batch variation tilføjer et ekstra lag, selv inden for én kvalitet. Den fungerende løsning er et parameterbibliotek pr. legeringsfamilie og en hurtig testskæring, når nyt materiale lander.
The Bottom Line
Aluminium skærer smukt på fiberlasere, når opsætningen respekterer dens to definerende egenskaber. Reflektionsevnen løses ved hjælp af beskyttede moderne kilder og disciplineret gennemboring. Ledningsevnen, roden til slagger og tykkelsesloftet, løses ved udstødning: højtryksnitrogen, den rigtige dyse, negativ fokus og ærlig hastighed. Match wattstyrken med produktionstykkelseskolonnen i stedet for adskillelseskravet, hold parametrene pr. legering, og hold støvsystemet rent.
STYLECNC konfigurerer fiberlaserskæremaskiner til aluminiumsarbejde fra 1 kW pladeskærere til 12 kW pladesystemer, med de gaskredsløb og parameterbiblioteker, som materialet kræver. Send STYLECNC Saml dit tykkelsesområde og dine legeringer for at få en anbefaling baseret på ovenstående tal.